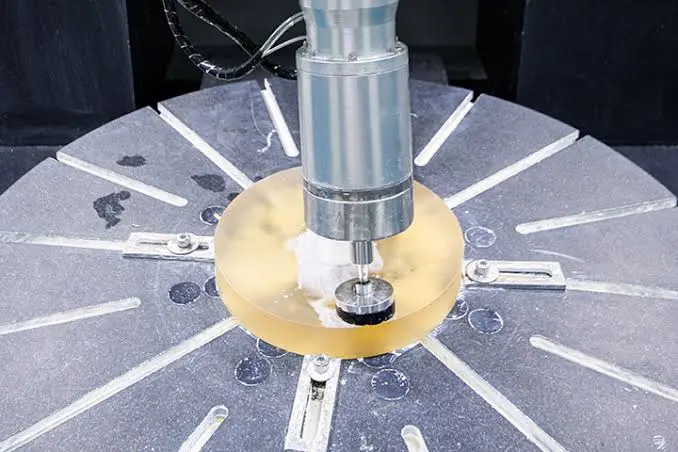
Oct 22,2026
كيفية تحقيق دقة عالية الأبعاد في الطحن البصري الدقيق
يعد اختيار الحجم المناسب لحبيبات الماس لطحن الزجاج جزءًا مهمًا من موازنة كفاءة الطحن وجودة الحافة وإزالة المواد وعمر خدمة العجلة. قد لا تكون الحبيبات التي تعمل جيدًا لإزالة المواد العدوانية هي الخيار الأفضل عندما تتطلب العملية حافة زجاجية أكثر سلاسة أو تحكمًا أكثر إحكامًا في الأبعاد.
يعتمد الاختيار أيضًا على أكثر من الزجاج نفسه. سمك الزجاج، وإزالة المواد المطلوبة، وسرعة الطحن، وجودة الحافة، وتكوين الماكينة، وشكل العجلة، وظروف المعالجة يمكن أن تؤثر جميعها على حجم حبيبات عجلة طحن الزجاج المناسبة.
لهذا السبب، لا توجد حبيبات عالمية مثالية لكل تطبيقات طحن الزجاج. تبدأ عملية الاختيار العملية بمتطلبات الإنتاج ومن ثم مطابقة حبيبات الماس مع ظروف الطحن الفعلية. يشرح الدليل التالي كيف تؤثر أحجام الحبيبات المختلفة على أداء الطحن وكيف يمكن للمصنعين التعامل مع اختيار الحبيبات لمعالجة الزجاج الكهروضوئي والأجهزة .
يشير حجم حبيبات الماس إلى نطاق حجم جزيئات الماس الكاشطة المستخدمة في عجلة الطحن. المواصفات العامة لعجلات طحن الزجاج تشمل 80#، 150#، 200#، 300#، و400#. تعد مواصفات الحصى أحد العوامل التي تحدد كيفية تفاعل المادة الكاشطة مع الزجاج أثناء الطحن.
بشكل عام، توفر حبيبات الماس الخشنة عملية قطع أكثر عدوانية ويمكن أن تكون مفيدة عند الحاجة إلى إزالة مواد عالية نسبيًا. توفر الحبيبات الدقيقة تركيزًا أكبر على خصائص الطحن والتشطيب التي يمكن التحكم فيها. ومع ذلك، لا ينبغي التعامل مع رقم الحبيبات كمؤشر مستقل لأداء العجلة الإجمالي.
يمكن أن تتصرف نفس الحبيبات بشكل مختلف اعتمادًا على رابط العجلة، وتركيز الماس، والشكل الجانبي، ومعلمات الماكينة، وخصائص الزجاج، وظروف الطحن. لذلك، ينبغي دائمًا اعتبار حبيبات الماس المستخدمة في طحن الزجاج جزءًا من المواصفات الكاملة للعجلة وليس كمعلمة واحدة.
تحدد الأرقام نطاقات مختلفة لحجم الجسيمات الكاشطة. ضمن مواصفات عجلة الطحن، يمثل الاختيار بين 80# و150# و200# و400# تغييرًا في خصائص الكشط بدلاً من تصنيف الجودة البسيط.
على سبيل المثال، لا ينبغي النظر إلى عجلة 80# وعجلة 400# على أنهما نفس الأداة بمستويات مختلفة من الأداء. وهي مصممة لتوفير خصائص طحن مختلفة وقد تكون مناسبة في ظل ظروف معالجة مختلفة.
إحدى الطرق المفيدة لفهم النطاق هي النظر في التوازن المطلوب:
حصى خشن → تركيز أكبر على إزالة المواد وقوة الطحن
حبيبات أكثر دقة ← تركيز أكبر على الطحن واللمسة النهائية التي يمكن التحكم فيها
هذا لا يعني أن كل خط إنتاج يجب أن يتحرك تلقائيًا نحو الحبيبات الخشنة من أجل الكفاءة أو الحبيبات الناعمة من أجل الجودة. يعتمد الاختيار الصحيح على ما تحتاج عملية الطحن إلى تحقيقه.
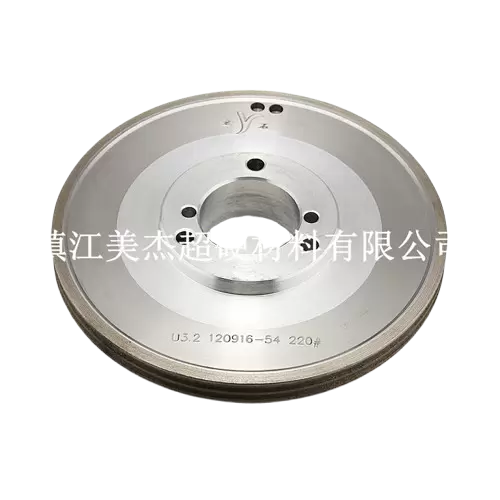
السبب الرئيسي وراء أهمية حجم الحصى هو أنه يغير التفاعل بين المادة الكاشطة والسطح الزجاجي. يؤثر هذا التفاعل على إزالة المواد، وسلوك الطحن، وجودة الحافة، وطريقة تآكل العجلة أثناء التشغيل.
بالنسبة للمصنعين الذين يختارون حجم حبيبات عجلة طحن الزجاج، ينبغي النظر في هذه التأثيرات معًا بدلاً من تقييمها بشكل منفصل.
عندما تتطلب عملية الطحن إزالة كمية كبيرة من المواد، يمكن لحبيبات الماس الخشنة أن توفر عملية طحن أكثر عدوانية. يمكن للجزيئات الكاشطة الأكبر حجمًا أن تتفاعل مع الزجاج بشكل أكثر نشاطًا وتدعم إزالة المخزون بكفاءة في ظل ظروف التشغيل المناسبة.
يمكن أن يكون هذا ذا صلة بشكل خاص بالعمليات التي تنطوي على طحن ثقيل أو متطلبات إنتاج أعلى. في مثل هذه التطبيقات، غالبًا ما ترتبط كفاءة الطحن ارتباطًا وثيقًا بمعدل التغذية وعمق الطحن وحدة العجلة واستقرار الماكينة.
ومع ذلك، فإن حجم الحبيبات وحده لا يحدد معدل إزالة المواد. إن العجلة الخشنة التي يتم تشغيلها في ظل ظروف غير مناسبة قد لا توفر التحسين المتوقع في الإنتاجية. يمكن أن يؤثر ضغط الطحن المفرط، أو معدل التغذية غير المناسب، أو التبريد السيئ، أو مواصفات العجلة غير المناسبة سلبًا على العملية.
لهذا السبب، ينبغي اعتبار كفاءة الطحن كنتيجة لنظام الطحن الكامل.
والسؤال العملي ليس ببساطة:
"أي الحصى هو الأكثر خشونة؟"
إنها:
"ما هي الحبيبات التي توفر إزالة كافية للمواد مع الحفاظ على جودة الحافة المطلوبة واستقرار العملية؟"
هذا التمييز مهم عند اختيار عجلة طحن الماس للزجاج.
يمكن أن يؤثر حجم الحبيبات أيضًا على خصائص حافة الزجاج النهائية.
عندما يركز التطبيق بشكل أكبر على التشطيب المتحكم فيه، يمكن النظر في استخدام حبيبات أكثر دقة لأن الإجراء الكاشط يكون بشكل عام أكثر ملاءمة لظروف الطحن الموجهة نحو التشطيب. يمكن أن يكون هذا مناسبًا عندما تحتاج الحافة النهائية إلى مظهر متحكم فيه، أو دقة الأبعاد، أو تقليل عدم انتظام السطح.
ومع ذلك، لا ينبغي تفسير الحصى الناعم تلقائيًا على أنه حل لكل مشكلة تتعلق بحواف الزجاج. تعتمد جودة حافة الزجاج على عوامل متعددة، بما في ذلك حالة العجلة، وعمق الطحن، ومعدل التغذية، واهتزاز الماكينة، والتبريد، وحالة الزجاج نفسه.
يمكن للعجلة ذات المواصفات غير المناسبة أن تنتج نتائج سيئة حتى عند اختيار حبيبات ناعمة.
وهذا مهم بشكل خاص للمصنعين الذين يعانون من عيوب الحافة. قد يؤدي التغيير من الحصى الخشن إلى الحصى الناعم إلى تغيير سلوك الطحن، لكنه لا يلغي الحاجة إلى فحص نظام المعالجة بالكامل.
ويرتبط حجم الحبيبات أيضًا بالطريقة التي تتصرف بها عجلة الطحن أثناء ارتدائها، ولكن لا ينبغي استخدامه كمقياس وحيد لعمر عجلة طحن الماس.
يعتمد عمر الخدمة الفعلي على المادة الكاشطة والسندات وتركيز الماس وخصائص الزجاج وضغط الطحن ومعدل التغذية وحالة الماكينة وعوامل التشغيل الأخرى.
إن العجلة التي توفر أداءً جيدًا للقطع ولكنها تتآكل بسرعة قد تتطلب استبدالًا متكررًا. على العكس من ذلك، يمكن للعجلة ذات نسبة الطحن المناسبة والاحتفاظ الثابت بالمواد الكاشطة أن تدعم فترات إنتاج أطول.
لذلك، عند تقييم تآكل عجلة طحن الزجاج، يجب على الشركات المصنعة النظر إلى إجمالي أداء الإنتاج بدلاً من عدد الحبيبات فقط.
تشمل المؤشرات المهمة ما يلي:
وبالتالي فإن الحبيبات التي تحقق أداءً جيدًا في الإنتاج الفعلي قد توفر قيمة أكبر من تلك التي تم اختيارها فقط لأنها تبدو أكثر عدوانية أو أنعم على الورق.
لا توجد إجابة شاملة حول ما إذا كان حبيبات الماس الخشنة أو الناعمة أفضل لطحن الزجاج. ولكل منها دور مختلف، ويعتمد الاختيار المناسب على هدف المعالجة.
والفرق الرئيسي هو ما إذا كانت العملية تركز بشكل أكبر على إزالة المواد والإنتاجية أو على الطحن المتحكم فيه وجودة التشطيب.
يمكن أن يكون حبيبات الماس الخشنة مناسبة عندما تتطلب العملية إزالة مواد عالية نسبيًا. يمكن أخذه بعين الاعتبار لعمليات الطحن الأثقل حيث يكون الهدف الأساسي هو إزالة المواد بكفاءة بدلاً من تحقيق حالة التشطيب النهائية في عملية واحدة.
تشمل المزايا المحتملة ما يلي:
ومع ذلك، يجب أن تتوافق الحبيبات الخشنة مع معايير الطحن الصحيحة. إذا كان عمق الطحن أو معدل التغذية مفرطًا، فقد تؤدي العملية إلى توليد ضغط غير مرغوب فيه على حافة الزجاج.
لذلك، يجب اختيار الحصى الخشن لطحن الزجاج وفقًا لمتطلبات إزالة المخزون الفعلية بدلاً من مجرد اختيار أكبر مادة كاشطة متاحة.
يمكن أخذ حبيبات الماس الدقيقة في الاعتبار عندما تولي العملية أهمية أكبر لخصائص الطحن والتشطيب الخاضعة للرقابة.
تشمل التطبيقات المحتملة العمليات التي:
يمكن أن يكون الحصى الناعم مفيدًا في هذه الظروف، لكنه لا يزال بحاجة إلى دمجه مع الرابط المناسب ومواصفات العجلة وإعداد الماكينة وعملية الطحن.
الهدف ليس اختيار أفضل أنواع الحبيبات الممكنة. وبدلاً من ذلك، فإن الهدف هو اختيار مادة حبيبية توفر الأداء النهائي المطلوب دون تقليل كفاءة الطحن بشكل غير ضروري.
من الأخطاء الشائعة البحث عن أفضل حبيبات لطحن الزجاج وتطبيقها على كل خط إنتاج.
في الواقع، يمكن معالجة نفس النوع من الزجاج في ظل ظروف مختلفة جدًا. قد يستخدم مصنعان نفس سمك الزجاج ولكن لديهما آلات مختلفة، ومعدلات تغذية، وأعماق طحن، وملامح العجلات، ومتطلبات جودة الحافة.
وبالتالي، فإن الحبيبات التي تؤدي أداءً جيدًا في بيئة إنتاج واحدة قد لا تنتج نفس النتيجة في بيئة إنتاج أخرى.
الطريقة الأفضل هي تحديد نتيجة الطحن المطلوبة أولاً ثم تحديد الحبيبات وفقًا للعملية.
يتضمن اختيار عجلة طحن الزجاج المناسبة أكثر من مجرد النظر إلى أرقام الحبيبات. يجب النظر في العديد من متغيرات الإنتاج معًا.
يعد سمك الزجاج نقطة انطلاق مهمة لأنه يؤثر على ظروف المعالجة وكمية المواد التي قد تحتاج إلى إزالتها.
تشمل المنتجات التي تغطيها Meijie تطبيقات معالجة الزجاج التي تتراوح من 2 إلى 18 ملم، مما يوضح أن السماكات المختلفة يمكن أن تقع ضمن نفس مجموعة منتجات عجلة الطحن العامة.
ومع ذلك، لا ينبغي استخدام سمك الزجاج كصيغة مباشرة لاختيار الحبيبات.
على سبيل المثال، قد يكون من التبسيط للغاية أن نستنتج أن الزجاج السميك يتطلب دائمًا حبيبات خشنة، والزجاج الرقيق يتطلب دائمًا حبيبات ناعمة. يمكن أن تؤدي إزالة المواد وهندسة الحواف وعمق الطحن ومعدل التغذية واللمسة النهائية المرغوبة إلى تغيير الاختيار المناسب.
ولذلك، ينبغي تقييم حجم حبيبات الماس لسماكات الزجاج المختلفة في سياق العملية الكاملة.
غالبًا ما ترتبط كمية المواد التي يجب إزالتها بشكل مباشر باختيار الحصى أكثر من سمك الزجاج وحده.
إن العملية التي تتضمن إزالة كميات كبيرة من المخزون لها متطلبات مختلفة عن عملية التشطيب الخفيفة. إذا كانت عملية الإنتاج تحتاج إلى طحن قوي، فيمكن النظر في استخدام حبيبات خشنة. إذا كان المطلوب هو التشطيب المتحكم فيه فقط، فقد يكون استخدام حبيبات أكثر دقة أكثر ملاءمة.
لذلك يجب تحديد مرحلة الطحن أولاً:
ويمكن بعد ذلك تقييم الحصى المطلوب وفقًا لتلك المرحلة.
تعتبر جودة الحافة أحد الاعتبارات الرئيسية الأخرى.
إذا كان المنتج النهائي يتطلب حافة متسقة يمكن التحكم فيها، فيجب تحديد عجلة الطحن وفقًا للتشطيب المطلوب وتحمل الأبعاد. إن الحصى الذي يوفر إزالة كافية للمواد ولكنه ينتج حالة حافة غير مقبولة لا يعد خيارًا فعالاً.
وفي الوقت نفسه، لا يمكن أن يُعزى تشقق الزجاج أثناء الطحن إلى حجم الحبيبات وحده. يمكن أن يساهم تآكل العجلات، ومعدل التغذية، وعمق الطحن، والاهتزاز، والتبريد، واستقرار الماكينة في التقطيع.
وهذا يعني أن اختيار الجرأة يجب أن يكون جزءًا من استراتيجية أوسع للتحكم في العيوب بدلاً من التعامل معه على أنه الحل الوحيد لمشاكل الحواف.
تؤثر سرعة الطحن ومعدل التغذية على مدى قوة تفاعل العجلة مع الزجاج.
قد تتطلب خطوط الإنتاج ذات الحجم الكبير معدلات تغذية أعلى، مما يجعل دقة العجلات، ومقاومة التآكل، واستقرار العملية أمرًا مهمًا بشكل خاص. قد تركز العمليات ذات الدقة الأبطأ بشكل أكبر على إزالة المواد الخاضعة للرقابة وجودة الحافة.
وبالتالي فإن تغيير الحبيبات دون مراجعة معلمات التشغيل يمكن أن يؤدي إلى نتائج غير متناسقة.
يجب أن يأخذ الاختيار المناسب لعجلة طحن الماس في الاعتبار حجم الحبيبات مع ظروف التشغيل الفعلية للماكينة.
تحدد آلة الطحن العديد من المتطلبات المادية للعجلة.
القطر الخارجي، القطر الداخلي، تكوين التركيب، ملف تعريف العجلة، ظروف المغزل، وتكوين رأس الطحن كلها تحتاج إلى النظر فيها.
وهذا مهم بشكل خاص لأن الحبيبات المناسبة لا يمكنها التعويض عن مواصفات العجلة غير المتوافقة.
بالنسبة لتطبيقات الإنتاج، يجب على الشركة المصنعة التحقق مما يلي:
يجب أن تتوافق العجلة النهائية مع متطلبات المواد الكاشطة والمعدات.
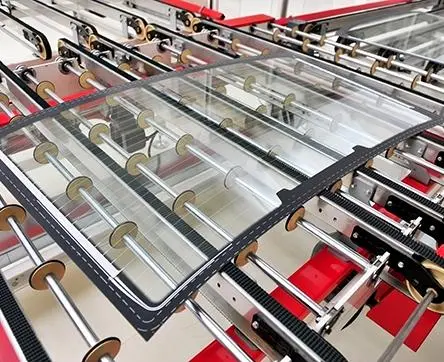
يمكن أن يكون لتطبيقات الزجاج المختلفة أولويات معالجة مختلفة. قد يستخدم الزجاج الكهروضوئي، وزجاج الأجهزة، وزجاج السيارات عجلات طحن الماس، ولكن متطلبات إنتاجها ليست متطابقة.
لذلك يجب أن يبدأ اختيار الحبيبات بهدف المعالجة الفعلي لكل تطبيق.
غالبًا ما تؤكد معالجة الزجاج الكهروضوئي على كفاءة الإنتاج وجودة الحافة المستقرة وأداء الطحن على المدى الطويل. المعالجة ذات الحجم الكبير يمكن أن تجعل تآكل العجلات وتكرار الاستبدال اعتبارات مهمة.
بالنسبة لهذا التطبيق، تتوفر عجلة طحن الزجاج الكهروضوئي بأحجام حبيبات الماس من 80# إلى 400#. يمكن للمنتج معالجة الزجاج الكهروضوئي بسماكة تتراوح من 2 إلى 18 مم ويدعم ملفات تعريف العجلات المختلفة لمتطلبات طحن الحواف.
يوفر النطاق المتاح المرونة بدلاً من وصف حبيبات عالمية واحدة. يمكن للمصنعين مراعاة إزالة المواد المطلوبة وجودة الحافة وسرعة الطحن وسمك الزجاج وظروف الماكينة عند تحديد المواصفات المناسبة.
المنتج متوافق أيضًا مع معدات معالجة الزجاج الكهروضوئي السائدة مثل Bottero، وKLW، وYihai، وDemai، وFaborman، مما يسلط الضوء على أهمية مطابقة العجلة لمعدات الإنتاج بالإضافة إلى متطلبات المواد الكاشطة.
بالنسبة لإنتاج الزجاج الكهروضوئي عالي الإنتاجية، يجب أن يدعم اختيار الحصى في النهاية التوازن بين كفاءة الطحن وجودة الحافة وعمر خدمة العجلة.
يمكن أن تشتمل معالجة زجاج الأجهزة على مراكز تصنيع CNC وأنواع مختلفة من معدات حواف الزجاج. اعتمادًا على العملية، قد يتطلب المصنعون مزيجًا من كفاءة إزالة المواد، وثبات الأبعاد، والاحتفاظ بالملف الجانبي، وإنهاء الحواف.
تتوفر عجلة طحن زجاج الأجهزة بأحجام حبيبات الماس من 80# إلى 400 # . يدعم هذا النطاق متطلبات المعالجة المختلفة، بما في ذلك التطبيقات التي تتضمن عمليات الطحن الثقيل والقطع العميق والتغذية الزاحفة، بالإضافة إلى العمليات التي يتم فيها إيلاء اهتمام أكبر لجودة النهاية.
يستخدم المنتج أيضًا التلبيد بالضغط الساخن الفراغي عند درجة حرارة 800-1000 درجة مئوية والتوازن الديناميكي الاحترافي لدعم التشغيل المستقر.
بالنسبة لزجاج الأجهزة، يجب اختيار الحبيبات المناسبة وفقًا لمرحلة الطحن المحددة والنتيجة المطلوبة وليس وفقًا لفئة الزجاج وحدها.
يقدم زجاج السيارات اعتبارًا مهمًا آخر: هندسة الحواف.
في حين أن حجم الحبيبات يؤثر على سلوك الكاشطة، فإن شكل العجلة يحدد أيضًا كيفية ملامسة المادة الكاشطة لحافة الزجاج وتشكيلها. يمكن أن تشتمل معالجة زجاج السيارات على تكوينات من النوع V، والحافة المستديرة، وحافة السلم، والحافة المسطحة.
وبالتالي، فإن الشركات المصنعة التي تختار عجلة طحن زجاج السيارات تحتاج إلى مراعاة كل من مواصفات المواد الكاشطة ومتطلبات التشكيل الجانبي.
يعد هذا تذكيرًا مهمًا بأن حجم الحبيبات ليس سوى جزء واحد من اختيار العجلة. بالنسبة للتطبيقات التي تتضمن هندسة حافة معقدة، يمكن أن يكون الاحتفاظ بالملف الجانبي وتوافق المعدات على نفس القدر من الأهمية.
يمكن للنهج المنهجي أن يجعل اختيار عجلة طحن الماس أكثر موثوقية من اختيار الحبيبات بناءً على معلمة واحدة.
ابدأ بتحديد نوع الزجاج الذي تتم معالجته.
يمكن أن يكون للزجاج الكهروضوئي وزجاج الأجهزة وزجاج السيارات متطلبات إنتاج مختلفة. معرفة التطبيق تحدد سياق المعالجة الأولية.
تحديد سمك الزجاج الفعلي وما إذا كان سيتم معالجة سماكات متعددة على نفس خط الإنتاج.
تؤثر السُمك على ظروف الطحن، ولكن ينبغي أخذها في الاعتبار مع كمية المادة المراد إزالتها وهندسة الحافة المطلوبة.
تحديد كمية المواد التي يجب إزالتها من حافة الزجاج.
يجب ألا يستخدم الطحن الثقيل والتشطيب الخفيف نفس مواصفات الحصى تلقائيًا. قد تتطلب عملية الإنتاج التي تتطلب إزالة مخزون كبير مواصفات أكثر قوة للمواد الكاشطة، بينما قد تتطلب عملية التشطيب تحكمًا أكبر.
Establish the acceptable edge condition before selecting the grit.
Consider:
The required finish helps determine whether the process should prioritize aggressive material removal or more controlled grinding.
Review the machine before finalizing the wheel.
Grinding speed, feed rate, wheel dimensions, spindle configuration, and cooling conditions can all influence wheel performance.
This step is especially important when replacing an existing wheel with a different grit.
After defining the processing requirements, select a suitable grit range and evaluate it under actual production conditions.
The final decision should be based on measurable results such as:
Actual production testing is often more meaningful than choosing a grit solely from a general-purpose recommendation.
Several common assumptions can make grit selection less effective.
These mistakes often occur when manufacturers treat glass grinding wheel grit size as an isolated specification instead of one part of the complete processing system.
No. A finer grit may influence the grinding behavior and can be suitable for applications where controlled edge quality is important, but it cannot guarantee that glass chipping will disappear.
Chipping can result from several interacting factors, including excessive grinding depth, unsuitable feed rate, worn abrasive, machine vibration, poor cooling, incorrect wheel profile, or unstable processing conditions.
This is why changing grit should not be the only response when a production line experiences edge defects.
A better approach is to evaluate the entire grinding process. If the wheel is worn, the grinding parameters are too aggressive, or the machine is generating excessive vibration, changing from a coarse grit to a fine grit may not address the underlying cause.
For manufacturers troubleshooting glass chipping during grinding, grit selection should therefore be considered alongside wheel condition and process parameters.
عادةً ما تكون المواصفات المثالية لعجلة الطحن هي تلك التي توفر توازنًا مقبولاً بين العديد من المتطلبات المتنافسة بدلاً من تعظيم مؤشر أداء واحد.
تحتاج بيئات الإنتاج كبيرة الحجم بشكل عام إلى إزالة مستقرة للمواد وأداء عجلة يمكن التنبؤ به.
في هذه الظروف، يجب على الشركات المصنعة النظر في:
إزالة المواد + معدل التغذية + حدة العجلة + مقاومة التآكل
قد يكون من المناسب استخدام حبيبات أكثر عدوانية عند الحاجة إلى إزالة كمية كبيرة من المخزون، ولكن يجب أن تحافظ العجلة الكاملة والعملية على جودة حافة مقبولة.
قد تركز التطبيقات الموجهة نحو الدقة بشكل أكبر على حالة الحافة واستقرار الأبعاد ودقة ملف التعريف.
وهنا يجب على الشركات المصنعة النظر في:
جودة الحافة + ثبات الطحن + الحبيبات + شكل العجلة
إن أفضل أنواع الحبيبات المتاحة ليست هي الإجابة الصحيحة تلقائيًا. لا تزال العجلة بحاجة إلى توفير إنتاجية كافية والبقاء مستقرة في ظل ظروف التشغيل الفعلية.
لا ينبغي تقييم تكلفة العجلة من خلال سعر الشراء فقط.
قد توفر عجلة الطحن ذات التكلفة الأولية الأعلى اقتصاديات أفضل بشكل عام إذا قدمت ما يلي:
لهذا السبب، ينبغي النظر في عمر عجلة طحن الماس وكفاءة الطحن معًا عند تقييم إجمالي تكلفة المعالجة.
يتم تحديد حجم حبيبات الماس المناسب لطحن الزجاج من خلال العلاقة بين الزجاج وهدف الطحن والآلة والنتيجة النهائية المطلوبة. لا توجد حبيبات عالمية توفر أفضل أداء لكل تطبيق.
يمكن أخذ الحصى الخشن في الاعتبار عندما تكون إزالة المواد وكفاءة الطحن أمرًا مهمًا، في حين أن الحصى الناعم قد يكون أكثر ملاءمة لمتطلبات التشطيب الخاضعة للرقابة. ومع ذلك، يجب أيضًا تقييم سمك الزجاج، ومعدل التغذية، وعمق الطحن، وشكل العجلة، والسندات، وتكوين الماكينة، ومتطلبات جودة الحافة.
بالنسبة للزجاج الكهروضوئي، يجب أن يدعم اختيار الحبيبات متطلبات الإنتاج بكميات كبيرة، وجودة الحافة المستقرة، وعمر العجلة. بالنسبة لزجاج الأجهزة، يمكن أن يكون التوازن بين إزالة المواد وثبات الأبعاد والتشطيب مهمًا بشكل خاص. قد تتطلب التطبيقات الأخرى، مثل زجاج السيارات، اهتمامًا متساويًا لشكل العجلة وهندسة الحواف.
ولذلك فإن النهج الأكثر موثوقية هو تحديد متطلبات المعالجة أولاً، واختيار نطاق الحبيبات المناسب، والتحقق من صحة العجلة في ظل ظروف الإنتاج الفعلية. يتيح هذا الأسلوب للمصنعين تحقيق التوازن بين كفاءة الطحن وجودة الحافة وعمر العجلة بدلاً من اختيار الحبيبات بناءً على مواصفات واحدة.