Sep 11,2026
ما هو طحن رقاقة أشباه الموصلات؟
تعد دقة الأبعاد متطلبًا بالغ الأهمية في الطحن البصري الدقيق، خاصة عندما يجب أن تلبي المكونات التفاوتات المسموح بها أو تحافظ على الخطوط المعقدة. حتى عندما يبدو سطح الأرض أملسًا، فقد يظل الجزء النهائي يقع خارج أبعاده المحددة بسبب أخطاء تحديد الموضع، أو تآكل الأدوات، أو إزالة المواد غير المتسقة، أو اختلافات القياس. يمكن أن تؤثر هذه المشكلات على ملاءمة المكونات والمعالجة اللاحقة ونتائج الفحص النهائية.
يتطلب تحقيق الدقة المتسقة أكثر من مجرد اختيار أداة طحن مناسبة. يجب أن يعمل تحديد موضع قطعة العمل، وحالة الماكينة، وتركيب الأداة، ومعلمات الطحن، وفحص الأبعاد معًا كعملية خاضعة للرقابة. عند حدوث انحرافات في الأبعاد، يكون تحديد مصدرها أكثر فعالية من تغيير العديد من ظروف المعالجة في وقت واحد. يساعد النهج المنهجي الشركات المصنعة على تحديد ما إذا كانت المشكلة تنشأ في الإعداد، أو عملية الطحن، أو إجراء القياس.
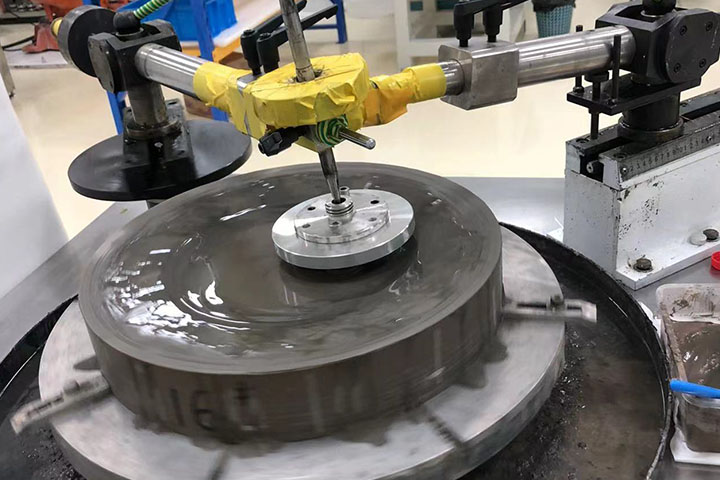
تصف دقة الأبعاد في الطحن البصري الدقيق مدى توافق المكون النهائي مع الأبعاد المحددة في الرسم الهندسي. اعتمادًا على المكون، قد تغطي هذه المتطلبات القطر أو السُمك أو حجم الثقب أو هندسة الحافة أو الأبعاد الكنتورية أو موضع ميزات محددة. يحدد التسامح المطبق الانحراف المسموح به؛ ولذلك ينبغي تقييم الدقة المطلوبة مقابل الرسم بدلاً من الافتراض العام حول ما يشكل طحنًا دقيقًا.
تختلف دقة الأبعاد أيضًا عن تشطيب السطح. تصف خشونة السطح الاختلافات الصغيرة في السطح، بينما يتعلق تسامح الأبعاد بالفرق المسموح به بين البعد المقاس وقيمته المحددة. تتناول دقة ملف التعريف ما إذا كان الشكل النهائي يتبع الشكل الهندسي المطلوب. يمكن أن يكون للمكون سطح أملس نسبيًا ولكن لا يزال له قطر أو شكل غير صحيح. وعلى العكس من ذلك، قد يقع البعد ضمن نطاق التسامح بينما يظل تشطيب السطح غير مناسب للتطبيق المقصود.
تؤثر عدة أجزاء من عملية المعالجة على النتيجة النهائية. يحدد موقع قطعة العمل كيفية الرجوع إلى المكون أثناء الطحن. تؤثر حركة الآلة وحالة المغزل على العلاقة بين الأداة وقطعة العمل. تؤثر هندسة الأداة وتركيبها وتآكلها على عملية إزالة المواد، بينما يؤثر معدل التغذية وعمق الطحن وبدلات المعالجة على كمية المواد التي تتم إزالتها. تحدد طرق القياس ما إذا كان سيتم تقييم الأبعاد النهائية بشكل متسق.
هذه العوامل مترابطة. على سبيل المثال، قد لا يؤدي ضبط معدل التغذية إلى تصحيح خطأ الأبعاد الناتج عن مسند مسند قطعة العمل الذي تم إنشاؤه بشكل غير صحيح. وبالمثل، فإن استبدال رأس الطحن البالي لن يحل المشكلة الناجمة عن التثبيت غير المتناسق. يبدأ التحكم الفعال في عملية الطحن بفهم كيفية مساهمة الإعداد بأكمله في النتيجة المقاسة.
أخطاء الأبعاد ليس لها دائمًا سبب واحد. قد يشير الجزء الذي يقيس حجمًا كبيرًا بشكل متكرر إلى إزاحة إعداد غير صحيحة، أو بدل تصنيع غير مناسب، أو خطأ في مرجع القياس. قد يشير التباين بين المكونات المتطابقة اسميًا بدلاً من ذلك إلى تحديد موضع غير متناسق، أو تغيير حالة الأداة، أو تقلبات في عملية التشغيل الآلي. يوفر النمط المرصود نقطة بداية للتحقيق، ولكن هناك حاجة إلى قياسات وفحص المعدات للتأكد من السبب.
يجب أن تكون قطعة العمل موجودة بشكل متسق بالنسبة للآلة ورأس الطحن. إذا لم يتم تثبيت سطحها المرجعي بشكل صحيح، أو إذا كان ترتيب التثبيت يسمح بالحركة أثناء التشغيل الآلي، فقد تقوم الأداة بإزالة المواد من موضع غير مقصود. يمكن أن ينتج عن ذلك انحرافات الأبعاد حتى عندما يظل المسار المبرمج ومعلمات المعالجة الاسمية دون تغيير.
قوة التثبيت مهمة أيضًا. قد يؤدي التقييد غير الكافي إلى السماح للمكون بالتحرك، بينما قد يؤدي التثبيت غير المناسب إلى تشويه قطعة العمل الحساسة. يعتمد التأثير على المادة والهندسة والسمك وترتيب الدعم وقوى التشغيل. بالنسبة للمكونات البصرية ذات الأسطح المنحنية أو المقاطع الرفيعة، يجب أن توفر التركيبات دعمًا ثابتًا دون حدوث تشويه يمكن تجنبه.
تؤثر حركة الماكينة، وحالة المغزل، وتركيب الأداة على العلاقة بين رأس الطحن وقطعة العمل. يمكن أن يؤثر سلوك المغزل غير الطبيعي، أو التلوث في واجهة التثبيت، أو الجلوس غير الصحيح، أو التشغيل المفرط للأداة على اتساق إزالة المواد. قد يساهم تآكل مكونات الماكينة ذات الصلة أيضًا في الانحرافات التي تصبح أكثر وضوحًا أثناء الإنتاج المتكرر.
يجب تقييم حالة الأداة جنبًا إلى جنب مع حالة الماكينة. قد يؤدي رأس الطحن الذي اهترأ بشكل غير متساو أو لم يعد يعمل بشكل متسق إلى الحصول على نتائج مختلفة عن تلك التي تم الحصول عليها عند تركيب الأداة لأول مرة. ومع ذلك، ليس كل انحراف في الأبعاد دليلاً على تآكل الأداة. يجب أن يحدد الفحص ما إذا كانت الأداة أو ترتيب التركيب أو الآلة تساهم بالفعل في المشكلة.
يمكن أن تؤدي التغييرات في معدل التغذية، أو عمق الطحن، أو بدل المواد، أو ظروف التشغيل الأخرى إلى تغيير حمل المعالجة وكمية المواد التي تمت إزالتها. إذا اختلفت هذه الشروط بين الأجزاء، فقد يؤثر ذلك على تناسق الأبعاد. يمكن أن تؤدي الاختلافات في كيفية قياس الأجزاء إلى إنشاء مصدر آخر للاختلاف الواضح، خاصة عندما يستخدم المشغلون نقاطًا مرجعية مختلفة أو يطبقون إجراءات فحص مختلفة.
يربط الجدول التالي الأعراض الشائعة بالفحوصات العملية. وهذه مجرد نقاط بداية تشخيصية وليست قواعد محددة للسبب والنتيجة.
| مشكلة ملحوظة | العوامل المحتملة للتحقق | الاختيار الموصى به |
|---|---|---|
| الأبعاد دائمًا كبيرة جدًا أو صغيرة جدًا | اختيار المرجع، إزاحات الماكينة، بدل التشغيل الآلي، مرجع القياس | تحقق من مسند الرسم وقيم الإعداد والإزالة الفعلية للمواد |
| تختلف الأبعاد بين قطع العمل | تكرار التثبيت، حالة الأداة، استقرار الآلة، اختلاف المعلمات | قارن شروط الإعداد وحالة الأداة والقياسات المسجلة |
| تحدث انحرافات الملف الشخصي في مناطق مختلفة | محاذاة قطع العمل، هندسة الأدوات، حركة الآلة، مسار التصنيع | افحص المحاذاة وحالة الأداة، ثم قارن المظهر الجانبي المقاس بالرسم |
يجب أن يأخذ التشخيص المفيد في الاعتبار هندسة المكون وتكوين الآلة وطريقة القياس. يمكن أن يؤدي تغيير أداة أو ضبط معلمة قبل التحقق من هذه الأساسيات إلى تقديم تباين إضافي ويجعل تحديد السبب الأصلي أكثر صعوبة.
يوفر إعداد التشغيل المستقر الأساس لنتائج الأبعاد القابلة للتكرار. قبل بدء الطحن، يجب فحص مسند قطعة العمل وموقع التثبيت ومرجع التصنيع المقصود مقابل متطلبات الرسم والعملية. وينبغي الحفاظ على نفس المرجع في جميع العمليات ذات الصلة. إذا تمت إزالة المكون وإعادة وضعه بين الخطوات، فإن إمكانية تكرار إعادة التموضع هذا تصبح مهمة.
إن جاهزية الماكينة تستحق نفس القدر من الاهتمام. يجب فحص المغزل ومحاور الحركة ذات الصلة وواجهة تثبيت الأداة والتركيبات وفقًا لإجراءات الشركة المصنعة للآلة. يمكن أن تمنع الأوساخ أو التلف الموجود على سطح التثبيت الأداة من التثبيت بشكل صحيح. يجب تقييم أي مشكلة مشتبه بها في المغزل أو الحركة باستخدام طرق الفحص المناسبة بدلاً من تصحيحها من خلال التغييرات التعسفية لبرنامج التشغيل الآلي.
يجب أن يكون رأس الطحن نفسه مناسبًا لعملية المعالجة. يؤثر قطرها وقطر الساق وطول العمل والشكل الجانبي وحجم الحبيبات الكاشطة على ما إذا كان يمكنها الوصول إلى الميزة المطلوبة والعمل بشكل مناسب ضمن مساحة المعالجة المتاحة. يمكن للأداة التي لا تتناسب مع واجهة المعدات بشكل صحيح، أو التي لا تتناسب هندستها مع الميزة المستهدفة، أن تجعل إزالة المواد بشكل متسق أكثر صعوبة.
بالنسبة للتطبيقات التي تتضمن مكونات بصرية دقيقة، يعد رأس طحن البصريات الدقيقة أحد خيارات الأدوات للتقييم وفقًا لمتطلبات قطعة العمل والمعدات. تسرد صفحة منتج Meijie أقطار رأس الطحن من Ø4 إلى Ø30 مم، وأقطار الساق من Ø6 مم وØ10 مم، وأحجام الحبيبات من 100# إلى 3000#. هذه هي نطاقات المنتجات المدرجة، وليست توصيات عالمية لكل عملية طحن بصري. يعتمد التكوين المناسب على المكون، وميزة التشغيل الآلي، وواجهة الماكينة، والتشطيب المطلوب.
يجب أيضًا مراقبة تركيب الأداة وارتداءها أثناء الإنتاج. إن رأس الطحن الذي كان مناسبًا في بداية التشغيل قد لا يحافظ على نفس الأداء إلى أجل غير مسمى. يجب أن تعكس فترات الفحص التطبيق وظروف التشغيل وسلوك الأداة الملحوظ. إذا تطور انحراف الأبعاد مع مرور الوقت، فإن مقارنة القياسات مع سجلات استخدام الأداة يمكن أن تساعد في تحديد ما إذا كانت حالة الأداة عاملاً مساهماً.
المفتاح هو إنشاء خط أساس قابل للتكرار. عندما يكون وضع قطعة العمل وحالة الماكينة وتركيب الأداة مستقرًا، يصبح من السهل ربط التغييرات في النتيجة المقاسة بظروف تصنيع محددة. وبدون خط الأساس هذا، من الصعب معرفة ما إذا كان تعديل المعلمة قد أدى بالفعل إلى تحسين الدقة.
تؤثر معلمات الطحن على كل من معدل إزالة المواد والظروف التي تتصل فيها الأداة بقطعة العمل. ولذلك ينبغي النظر في سرعة المغزل، ومعدل التغذية، وعمق الطحن، وبدل التشغيل الآلي معًا. قد لا ينتج عن الإعداد الذي يعمل مع مادة أو مكون هندسي واحد نفس النتيجة مع مادة أخرى، حتى عند استخدام نفس النوع من رأس الطحن.
تؤثر سرعة المغزل على ظروف التشغيل في واجهة الطحن. تعتمد ملاءمتها على مواصفات الأداة، وقدرة الماكينة، ومواد الشغل، ومتطلبات العملية. لا تؤدي زيادة السرعة إلى تحسين دقة الأبعاد تلقائيًا. ويجب تقييم النتيجة جنبًا إلى جنب مع حالة الأداة وسلوك الآلة وجودة المكون النهائي.
يؤثر معدل التغذية على مدى سرعة تقدم الأداة بالنسبة لقطعة العمل. قد تؤدي التغذية الأعلى إلى زيادة إزالة المواد لكل وحدة زمنية، ولكنها يمكنها أيضًا تغيير حمل المعالجة والظروف التي يتم بموجبها إنشاء السطح المستهدف. التغذية المنخفضة ليست حلاً عالميًا لأخطاء الأبعاد أيضًا. إذا كانت المشكلة الأساسية هي تحديد موضع غير صحيح أو تثبيت غير مستقر، فقد يكون لتغيير معدل التغذية تأثير ضئيل على المصدر الفعلي للانحراف.
يحدد عمق الطحن وبدلات المعالجة كمية المواد المتبقية التي يجب إزالتها في كل مرحلة. يمكن أن يؤدي البدل غير المناسب إلى تعقيد التحكم في البعد النهائي، خاصة عندما يجب أن تستوعب العملية الاختلافات في قطعة العمل الواردة. عندما تسمح عملية التصنيع بعمليات التخشين والتشطيب المنفصلة، يجب تحديد توزيع إزالة المواد بين المراحل من خلال التحقق من صحة العملية بدلاً من افتراض اتباع نسبة ثابتة.
للحصول على دقة أبعاد الطحن البصري الموثوق بها، يجب أن يبدأ تحسين المعلمة فقط بعد التحقق من إعداد قطعة العمل، وتركيب الأداة، وإجراءات القياس. قم بإنشاء شرط بداية قابل للتكرار، ثم قم بضبط المتغير ذي الصلة مع الحفاظ على اتساق الشروط الأخرى قدر الإمكان. قم بقياس المكون الناتج وتسجيل الإعدادات بجانب نتائج الأبعاد. وهذا يجعل من السهل تحديد ما إذا كان التغيير أدى إلى تحسين الدقة، أو لم يكن له أي تأثير ذي معنى، أو أدى إلى ظهور مشكلة أخرى.
يجب تقييم نتائج التجربة مقابل متطلبات الرسم الفعلية. قد تظل مجموعة المعلمات التي تنتج تشطيبًا جيدًا للسطح تترك بُعدًا حرجًا خارج نطاق التسامح. وبالمثل، فإن البُعد الذي يجتاز الاستقصاء على عينة واحدة لا يثبت أن العملية ستظل مستقرة أثناء تشغيل الإنتاج الأطول. ينبغي النظر في نتائج الأبعاد وخصائص الجودة المطلوبة الأخرى قبل اعتماد عملية منقحة.
لا يعد الفحص مجرد الخطوة الأخيرة المستخدمة لقبول أحد المكونات أو رفضه. فهو يوفر الأدلة اللازمة لتحديد ما إذا كانت عملية الطحن تحت السيطرة. قبل القياس، يجب على المفتش تحديد الأبعاد الحرجة والتفاوتات المحددة ومراجع البيانات ومواقع القياس المحددة بواسطة الرسم الهندسي. بدون مرجع ثابت، قد يختلف قياسان حتى عندما لا يتغير المكون المادي.
يجب أن تكون طريقة القياس مناسبة للميزة التي يتم تقييمها. قد يتطلب القطر والسمك والفتحة والشكل المعقد أساليب فحص مختلفة. وينبغي أن يتمتع نظام القياس بدقة مناسبة وأن تتم صيانته ومعايرته وفقًا للإجراءات المعمول بها. عندما يكون التسامح ضيقًا، يصبح عدم اليقين في القياس وقابلية التكرار مهمًا بشكل خاص لأنهما يؤثران على الثقة في النتيجة المبلغ عنها.
يجب أيضًا أن تظل شروط القياس متسقة. يجب وضع المكون بشكل صحيح، ويجب أن يستخدم إجراء الفحص نفس النقاط المرجعية ذات الصلة. بالنسبة للأجزاء البصرية الدقيقة أو غير المنتظمة الشكل، يمكن أن يؤثر ترتيب الدعم وملامسة القياس على النتيجة. قد تتطلب الخطوط الكنتورية المعقدة مواقع قياس متعددة أو طريقة قادرة على تقييم المظهر الجانبي ذي الصلة بدلاً من الاعتماد على نقطة واحدة.
ولا يوضح المكون المطابق الواحد أن العملية ستنتج نتائج متسقة عبر الدفعة. يمكن أن تكشف القياسات المتكررة ما إذا كانت الأبعاد تظل قريبة من الهدف، أو تنجرف تدريجياً، أو تتقلب من جزء إلى آخر. تساعد هذه الأنماط في تحديد ما إذا كانت هناك حاجة إلى مزيد من الفحوصات على التركيبات أو رأس الطحن أو حالة الماكينة أو معلمات التشغيل.
عندما يفشل أحد المكونات في الفحص، تحقق أولاً من تفسير متطلبات الرسم وإجراءات القياس بشكل صحيح. كرر القياس عند الاقتضاء وتأكد من اتساق المرجع وطريقة الفحص. إذا تم تأكيد الانحراف، فقم بمقارنة النتيجة بمعلومات الإعداد وحالة الأداة ومعلمات المعالجة وسجلات الفحص السابقة. بعد الإجراء التصحيحي، قم بقياس المكون مرة أخرى للتحقق من التأثير.
يساعد هذا الأسلوب في التمييز بين مشكلة المعالجة الفعلية وعدم اتساق القياس. كما أنه يقوم بإنشاء سجل مفيد للعلاقة بين ظروف العملية والأبعاد النهائية، مما يسهل التحقيق في المشكلات المتكررة.
عند حدوث انحرافات في الأبعاد، يؤدي التسلسل المتسق لاستكشاف الأخطاء وإصلاحها إلى تقليل التغييرات غير الضرورية في الأداة وتعديلات المعلمات. الهدف هو تأكيد المشكلة التي تم قياسها، وتحديد العامل المساهم الأكثر منطقية، والتحقق من النتيجة بعد الإجراء التصحيحي.
التحقق من القياس: التحقق من تسامح الرسم والمسند وطريقة الفحص ومعدات القياس وتكرار النتيجة. تأكد من أن الانحراف حقيقي قبل تغيير العملية.
فحص الإعداد والأداة: قم بمراجعة موضع قطعة العمل، وثبات التثبيت، وتركيب الأداة، وتآكل الأداة، وظروف الماكينة ذات الصلة. ابحث عن التغييرات من خط الأساس المحدد للتصنيع.
قم بمراجعة العملية وتأكيد النتيجة: قارن معلمات المعالجة الفعلية وسجلات إزالة المواد بالإعدادات المقصودة. اضبط متغيرًا متحكمًا فيه حيثما يكون ذلك مبررًا، ثم أعد قياس قطعة العمل وسجل النتيجة.
يجب أن يوجه التسلسل التحقيق بدلاً من أن يحل محل الحكم الهندسي. قد تتطلب الانحرافات المستمرة أو غير المبررة إجراء فحص أكثر تفصيلاً للآلة أو مراجعة العملية أو تقييم نظام القياس. يساعد تسجيل كل من المشكلة والإجراء التصحيحي على منع تكرار استكشاف الأخطاء وإصلاحها بناءً على التخمين.
تعتمد دقة الأبعاد العالية في الطحن البصري الدقيق على عملية قابلة للتكرار، وليس على مواصفات أداة واحدة أو معلمة تصنيع. إن تحديد موضع قطع العمل بشكل ثابت، والظروف المناسبة للماكينة ورأس الطحن، وإزالة المواد الخاضعة للرقابة، والفحص المتسق، كلها عوامل تساهم في الحصول على نتائج موثوقة. عند حدوث انحرافات، فإن تأكيد القياس والتحقق من الإعداد قبل تغيير ظروف التشغيل يجعل التحقيق أكثر كفاءة.
بالنسبة للشركات المصنعة التي تعالج المكونات البصرية الدقيقة، فإن التحسين الأكثر فائدة هو العملية التي تربط ظروف التصنيع بنتائج الأبعاد التي تم التحقق منها. تظل أدوات الطحن المناسبة جزءًا مهمًا من هذه العملية، ولكن يجب تقييم أدائها في سياق قطعة العمل والمعدات الفعلية. يوفر رأس الطحن البصري الدقيق من Meijie مواصفات المنتج لتقييم تكوين الأداة المحتمل مقابل تلك المتطلبات.