Sep 11,2026
الطحن الخشن مقابل الطحن الناعم لرقائق أشباه الموصلات
غالبًا ما تتطلب المكونات الخزفية لأشباه الموصلات أكثر من مجرد الأسطح المسطحة البسيطة أو الثقوب المحفورة. قد تكون هناك حاجة إلى الأخاديد والحواف المنحنية والميزات الغائرة وغيرها من التشكيلات الآلية لتلبية رسومات المكونات أو متطلبات التجميع أو مواصفات تصميم المعدات. يتطلب إنتاج هذه الميزات في السيراميك الصلب والهش تحكمًا دقيقًا في هندسة الأداة ومسار التصنيع وعملية إزالة المواد.
عادةً ما تشتمل عملية تصنيع الأخدود الخزفي لأشباه الموصلات وتصنيع قطع السيراميك على أدوات طحن الماس لأن هذه الأدوات مصممة لمعالجة المواد الصلبة. لكن الطريقة المناسبة تعتمد على الميزة التي يتم إنتاجها، والمادة الخزفية، والأبعاد المطلوبة، وإمكانيات الماكينة. قد لا تكون الأداة المناسبة لتطرق الأخدود هي الخيار الأفضل لكل شكل منحني أو ميزة ضيقة.
إن فهم كيفية عمل طرق التصنيع واختيار الأدوات والفحص معًا يساعد الشركات المصنعة على تطوير عملية تلبي متطلبات كل مكون دون الاعتماد على مجموعة واحدة من المعلمات لكل تطبيق.
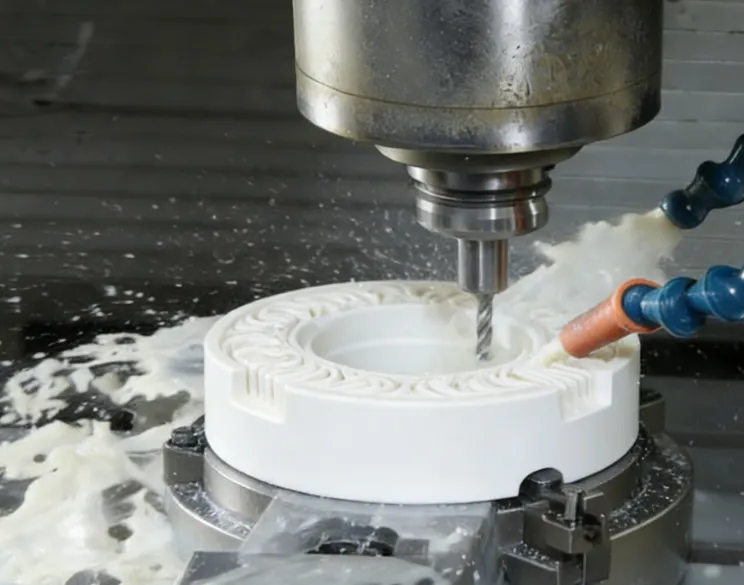
تخدم الأخاديد والمقاطع أغراضًا هندسية مختلفة، لذا فإن متطلبات المعالجة الخاصة بها ليست متطابقة. يتم تعريف الأخدود بشكل عام من خلال عرضه وعمقه وشكل مقطعه العرضي وموضعه على المكون. بالمقارنة، قد يشتمل المظهر الجانبي المُشكل آليًا على حواف منحنية، أو أقواس، أو انتقالات، أو محيط خارجي أكثر تعقيدًا. تتطلب بعض المكونات كلتا الميزتين، مما يجعل الوصول إلى الأداة والتحكم في الأبعاد ذا أهمية خاصة.
وتزداد الصعوبة عندما يتم إنتاج هذه الميزات في مواد خزفية. يتم استخدام السيراميك مثل الألومينا والزركونيا وكربيد السيليكون ونيتريد السيليكون في معدات أشباه الموصلات، ولكن سلوك تصنيعها يختلف حسب المادة والدرجة. صلابتها يمكن أن تجعل إزالة المواد أمرًا صعبًا، في حين أن هشاشتها تعني أن الضغوط المحلية أثناء التشغيل الآلي قد تؤدي إلى تقطيع الحواف أو تلف السطح.
تمثل عملية تصنيع الأخدود في مكونات السيراميك أيضًا قيودًا عملية تتعلق بالوصول إلى الأداة. قد يتطلب الأخدود الضيق أداة ذات قطر عمل صغير، بينما قد تتطلب الميزة الأعمق طولًا فعالاً كافيًا للوصول إلى المنطقة المستهدفة. إذا لم تتطابق هندسة الأداة مع الميزة، فقد تنتج العملية شكل أخدود غير صحيح أو تجعل من الصعب الحفاظ على أبعاد متسقة على طول مسار المعالجة الكامل.
تقدم معالجة الملف الشخصي اعتبارات إضافية. يجب أن تتبع الأداة الكفاف المقصود مع الحفاظ على الشكل الهندسي المطلوب. يمكن أن تؤثر التغييرات المفاجئة في الاتجاه أو الوصول المقيد أو إزالة المواد غير المتسقة على الشكل النهائي. تؤثر الآلة وترتيب العمل وتكوين الأداة والمسار المبرمج على النتيجة.
وينبغي تقييم هذه التحديات في ضوء رسم المكونات بدلاً من التعامل معها كمشكلة عامة واحدة. يجب تحديد عرض وعمق الأخدود، وهندسة المظهر الجانبي، وحالة الحافة، وتفاوتات الأبعاد قبل اختيار طريقة المعالجة.
يعد الطحن الماسي لمكونات السيراميك أسلوبًا مهمًا في التصنيع عندما تحتاج المواد الخزفية الصلبة إلى التشكيل أو الانتهاء. تعتبر المادة الكاشطة الماسية مناسبة لتطبيقات إزالة المواد الصعبة، ولكن تكوين الأداة وظروف التشغيل يجب أن يتطابق مع قطعة العمل والميزة التي يتم تشكيلها.
يعتمد اختيار عملية المعالجة على الهندسة المطلوبة. قد يتم إنتاج الأخدود من خلال عملية طحن أو تثقيب مناسبة، في حين أن الحافة المنحنية أو الكفاف الخارجي قد يتطلب شكل أداة مختلفًا وحركة أداة يمكن التحكم فيها. قد تكون عمليات طحن المنصة وعمليات الطحن المحددة الأخرى ذات صلة أيضًا بمكونات سيراميكية معينة من أشباه الموصلات.
يمكن أن تساعد معدات التحكم العددي بالكمبيوتر (CNC) في توجيه الأداة على طول المسار المبرمج. بالنسبة لملف التعريف، يجب أن يتوافق المسار مع الكفاف المقصود. بالنسبة للأخدود، يجب أن تتحكم العملية في موضعه وعرضه وعمقه ومقطعه العرضي. التحكم باستخدام الحاسب الآلي لا يلغي الحاجة إلى اختيار الأداة المناسبة أو التحقق من العملية؛ لا تزال النتيجة النهائية تعتمد على قدرة الماكينة، وحالة الأداة، ومدة العمل، ومعلمات التشغيل الآلي.
الأبعاد المادية للأداة لها أهمية خاصة. قد لا تتمكن الأداة الكبيرة جدًا من الوصول إلى ميزة ضيقة أو إعادة إنتاج الشكل الهندسي المقصود. قد لا تصل الأداة ذات الطول الفعال غير الكافي إلى العمق المطلوب. وعلى العكس من ذلك، فإن اختيار أداة لمجرد أنها صغيرة لا يضمن الحصول على نتيجة مناسبة، حيث يجب أيضًا مراعاة الصلابة والوصول والتشغيل المقصود.
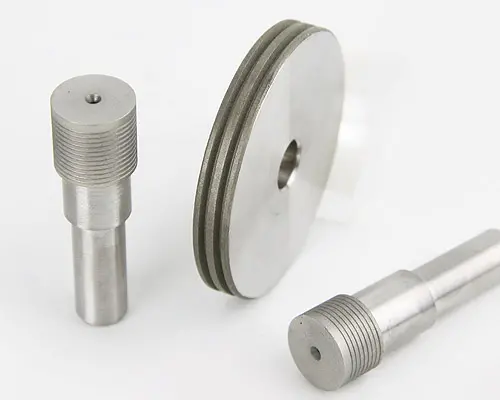
رأس طحن السيراميك شبه الموصل من Meijie مُدرج لمعالجة المواد الخزفية بما في ذلك الألومينا، الزركونيا، كربيد السيليكون، ونيتريد السيليكون. وتشمل تطبيقاتها المحددة طحن المنصة، وطحن الحافة القوسية، وطحن الخيوط، وطحن الثقب الداخلي، وتقطيع الأخدود. تجعل هذه التطبيقات منه خيارًا مناسبًا للتقييم عند التخطيط لبعض عمليات تصنيع السيراميك.
تشتمل معلمات المنتج المدرجة على قطر ساق 10 مم، وطول فعال 25-60 مم، وأحجام حبيبات من 60# إلى 400#، وسرعة دوران المعدات 9000-28000 دورة/دقيقة، ومعدل تغذية 100-1500 مم/دقيقة، وعمق طحن 0.005-0.05 مم. هذه هي مواصفات المنتج، وليست وصفة عالمية لتصنيع الأخدود أو التشكيل الجانبي. ويجب التأكد من التكوين المناسب وظروف التشغيل للميزة والماكينة والمادة المقصودة.
عند مقارنة الطرق، الاعتبارات الرئيسية هي:
هندسة الميزة: المقطع العرضي للأخدود والعمق وشكل الملف الشخصي ومتطلبات الأبعاد.
إمكانية الوصول إلى الأداة: ما إذا كان بإمكان الأداة الوصول إلى المنطقة المستهدفة بطول فعال كافٍ وهندسة مناسبة.
قدرة الماكينة: التحكم المتوفر في الحركة، وإمساك العمل، ونطاق المغزل، واستقرار العملية.
ويجب أن تعتمد الطريقة المختارة على هذه العوامل معًا. إن عملية التصنيع التي تعمل بشكل جيد مع الأخدود الضحل قد لا تكون مناسبة لفتحة عميقة أو مقطع جانبي ذو انحناء ضيق.
يبدأ التحكم في الأبعاد بترجمة رسم المكونات إلى متطلبات تصنيع قابلة للقياس. بالنسبة للأخدود، قد تشمل هذه العرض والعمق والموقع وهندسة المقطع العرضي. بالنسبة للملف التعريفي، قد تتضمن المتطلبات ذات الصلة أبعاد الكفاف، ونصف القطر، والانتقالات، والعلاقة بين الميزة المُشكَّلة آليًا والأسطح المجاورة.
تعد هندسة الأداة أحد العوامل الأولى التي يجب التحقق منها. يؤثر قطر الأداة وشكل العمل على الميزة التي يمكن إنتاجها، بينما يحدد الطول الفعال مدى وصول الأداة إلى قطعة العمل. يجب أيضًا أن يكون ترتيب الساق والتثبيت متوافقًا مع المعدات. يجب التحقق من هذه الأبعاد قبل التشغيل الآلي بدلاً من تصحيحها من خلال تعديلات التجربة والخطأ بعد تثبيت أداة غير مناسبة.
يعد مسار الأدوات المبرمج عاملاً رئيسياً آخر. قد يتطلب ملف التعريف أن تتبع الأداة منحنى مستمرًا أو سلسلة من الحركات المتصلة. يمكن أن تؤدي الأخطاء في المسار المبرمج أو إعداد الإحداثيات أو تحديد موضع قطعة العمل إلى حدوث انحرافات عن الكفاف المقصود. بالنسبة للأخاديد، يجب أن يحافظ المسار على الموضع والاتجاه الصحيحين مع التحكم في المادة التي تتم إزالتها على طول الميزة.
تؤثر معلمات المعالجة على عملية الإزالة وحالة السطح النهائي. ينبغي النظر في سرعة المغزل، ومعدل التغذية، وعمق الطحن معًا، مع إجراء التعديلات بناءً على مادة السيراميك، ومواصفات الأداة، والمعدات، وهندسة الميزات. زيادة معدل التغذية أو عمق الطحن دون التحقق من صحة العملية الناتجة قد يؤثر على جودة السطح أو اتساق الأبعاد. وبالمثل، فإن التشغيل بسرعة معينة لا يضمن الحصول على نفس النتيجة عبر الأدوات والآلات المختلفة.
ويلخص الجدول التالي الضوابط الرئيسية وما ينبغي التحقق منه.
| عامل التحكم | التأثير المحتمل | التركيز على التحقق |
|---|---|---|
| هندسة الأداة | شكل الأخدود والوصول إلى الميزات والأبعاد القابلة للتحقيق | القطر، شكل العمل، الطول الفعال |
| مسار أدوات CNC | دقة الكفاف والاتساق | تعريف المسار، وتحديد المواقع، والقطع المحلي |
| معلمات الطحن | إزالة المواد وحالة السطح | السرعة، معدل التغذية، عمق الطحن |
| العمل والإعداد | موقف الميزة والتكرار | لقط، والمحاذاة، وموقع الشغل |
| تقتيش | المطابقة لمتطلبات الرسم | عرض الأخدود والعمق وأبعاد الملف الشخصي |
يجب أن يعتمد التفتيش على معايير الرسم والقبول الفعلية. اعتمادًا على الميزة، قد يتضمن ذلك قياس الأبعاد أو فحص الملف الشخصي أو فحص الحواف والأسطح المُشكَّلة. يمكن أن يفي أحد المكونات بعمق الأخدود الاسمي بينما لا يزال يعاني من تلف غير مقبول في الحواف، لذلك لا ينبغي التعامل مع فحوصات الأبعاد وفحوصات جودة السطح على أنها قابلة للتبديل.
يعتمد اتساق العملية أيضًا على حالة الأداة. يمكن أن تؤثر التغييرات في تآكل الأداة على سلوك المعالجة والأبعاد التي يتم إنتاجها بمرور الوقت. يمكن أن يساعد تحديد تكرار الفحص المناسب ومراجعة النتائج عبر الأجزاء المتكررة في تحديد التغييرات قبل أن تؤدي إلى مجموعة أكبر من المكونات غير المطابقة.
الهدف ليس تطبيق معلمات المعالجة الأكثر قوة، ولكن تحقيق الشكل الهندسي وحالة السطح المطلوبة ضمن إمكانيات المعدات والأداة.
يعد تقطيع الحواف أحد الاهتمامات في تصنيع الأخدود الخزفي. نظرًا لأن المواد الخزفية هشة، فإن الضغوط المحلية أثناء إزالة المواد يمكن أن تؤدي إلى إتلاف حافة الأخدود أو حدود المظهر الجانبي المُشكل آليًا. يعتمد مدى الضرر على المادة وهندسة الميزات وحالة الأداة وعملية التصنيع. ولذلك ينبغي التحقيق في الحافة المتكسرة في السياق بدلاً من نسبتها تلقائيًا إلى معلمة تشغيل واحدة.
انحراف الأبعاد هو قضية أخرى محتملة. قد يكون الأخدود عريضًا جدًا، أو عميقًا جدًا، أو تم وضعه بشكل غير صحيح، في حين أن المظهر الجانبي قد لا يتبع الكفاف المقصود. تشمل العوامل المساهمة المحتملة هندسة الأداة، ومحاذاة قطعة العمل، وحالة الماكينة، وتآكل الأداة، وأخطاء البرمجة. إن تغيير معدل التغذية بشكل متكرر دون التحقق من هذه العوامل الأخرى قد يفشل في معالجة السبب الفعلي.
يمكن أن يحدث تلف السطح أيضًا أثناء الطحن. يعتمد مظهر وشدة الضرر على المادة وظروف التشغيل. يجب أن يحدد الفحص ما إذا كانت المشكلة تقتصر على الحافة المرئية أم أنها تؤثر أيضًا على السطح المُشكل آليًا. عندما يكون للمكون متطلبات سطحية أو أبعاد محددة، يجب أن يستخدم التقييم تلك المعايير بدلاً من الحكم البصري العام وحده.
تساعد عملية استكشاف الأخطاء وإصلاحها المنظمة على فصل الأسباب المحتملة:
فحص الأداة: تحقق من التآكل والتلف وعدم التطابق بين هندسة الأداة والميزة المطلوبة.
قم بمراجعة الإعداد والعملية: تأكد من تحديد موضع قطعة العمل ومسار الأدوات ومعلمات المعالجة المحددة.
تحقق من النتيجة: قم بقياس الأبعاد الحرجة وفحص حالة الحافة والسطح وفقًا لمتطلبات المكونات.
وينبغي تقييم التغييرات بشكل منهجي. إذا تم تغيير عدة متغيرات في وقت واحد، يصبح من الصعب تحديد التغيير الذي أدى إلى تحسين النتيجة أو تفاقمها. عند الضرورة، يمكن أن تساعد التجربة الخاضعة للرقابة باستخدام قطعة عمل تمثيلية في تحديد ما إذا كانت إعدادات الأداة وظروف التشغيل مناسبة قبل الإنتاج الكامل.
إن اختيار الأداة والتحكم في العملية مرتبطان، لكنهما ليسا بديلين لبعضهما البعض. لا يمكن للأداة المناسبة أن تعوض عن الموضع غير الصحيح أو مسار الأدوات غير المناسب. وبالمثل، لا يمكن للمسار المبرمج جيدًا التغلب على عدم التطابق الأساسي بين هندسة الأداة والميزة التي يتم إنتاجها.
يجب أن يبدأ اختيار الأداة بهندسة الميزة بدلاً من اسم المنتج وحده. بالنسبة للأخدود، يساعد العرض والعمق والمقطع العرضي والموقع المطلوب في تحديد أبعاد الأداة وشكل العمل. بالنسبة للملف التعريفي، يجب مراعاة الكفاف وهندسة الزوايا وإمكانية الوصول إلى السطح المستهدف. لا ينبغي افتراض أن نفس الأداة مناسبة لكل ميزة في أحد المكونات.
تعتبر مادة السيراميك والحالة النهائية المطلوبة مهمة أيضًا. لا ينبغي معاملة الألومينا والزركونيا وكربيد السيليكون ونيتريد السيليكون تلقائيًا كمواد تصنيع قابلة للتبديل. يمكن أن تؤثر درجة المادة وهندسة المكونات ومتطلبات الجودة المحددة على اختيار الأداة وظروف التشغيل. ولذلك ينبغي تأكيد حجم الحبيبات المناسب ومعلمات الطحن مقابل التطبيق الفعلي.
يجب أن تتوافق أبعاد الأداة مع الماكينة ومهمة التصنيع. تتضمن الفحوصات ذات الصلة قطر الأداة، وقطر الساق، والطول الفعال، وترتيب التثبيت، ونطاق التشغيل المسموح به. بالنسبة للميزات العميقة أو الضيقة، قد يكون الوصول والوصول أمرًا بالغ الأهمية. للحصول على ملفات تعريف أكثر تعقيدًا، يجب أن تكون الأداة قادرة على متابعة الكفاف المطلوب دون التدخل في الأسطح المجاورة.
يجب أيضًا مراعاة عملية المعالجة نفسها. تعتبر عمليات الحفر، وطحن الثقب، والتوسيع، والتثقيب بالأخدود، والطحن الجانبي عمليات مختلفة، حتى عندما تتضمن أدوات أو مواد قطع عمل مماثلة. إن اختيار المنتج لأنه يوصف بأنه رأس طحن من السيراميك لا يكفي؛ وينبغي مراجعة تطبيقاتها وأبعادها الموثقة.
على سبيل المثال، رأس الطحن الخاص بـ Meijie لتصنيع الثقب الخزفي لأشباه الموصلات مخصص للحفر بالنقر، طحن الثقب، توسيع الثقب، وتثقيب الأخدود. يبلغ قطر رأسها المدرج 0.5-5 مم، وقطر الساق 6 مم، والطول الفعال 2-20 مم، وحجم الحبيبات 100#-600#، وعمق الطحن 0.005-0.02 مم. لا تحدد صفحة المنتج سرعة دورانه أو معدل التغذية، لذلك لا ينبغي استنتاج هذه القيم.
قد يكون هذا المنتج يستحق التقييم من حيث الميزات الصغيرة المناسبة أو العمليات المتعلقة بالثقب، ولكن مواصفاته لا تثبت أنه مناسب لكل أخدود أو ملف تعريف معقد. لا تزال هناك حاجة للتحقق من العملية المقصودة والأبعاد المطلوبة وإعدادات الجهاز.
يجب أن تغطي المراجعة العملية لاختيار الأداة ما يلي:
| عامل الاختيار | أسئلة للتأكيد |
|---|---|
| هندسة الميزة | ما هي أبعاد الأخدود أو شكل الملف الشخصي المطلوب؟ |
| أبعاد الأداة | هل القطر والساق والطول الفعال مناسب؟ |
| المواد والجودة | ما هو السيراميك الذي يتم تصنيعه، وما هي معايير الجودة المطبقة؟ |
| توافق الآلة | هل طريقة التثبيت وظروف التشغيل متوافقة مع المعدات؟ |
| التحقق من صحة العملية | هل يمكن للتكوين المقترح تلبية متطلبات الرسم في تجربة تمثيلية؟ |
توفر التجربة والتفتيش اللاحق دليلاً على أن الأداة والعملية المقترحة مناسبة. عندما يكون للمكون العديد من الميزات المختلفة، يجب تقييم كل عملية وفقًا لمتطلباتها الخاصة بدلاً من افتراض أن تكوين أداة واحدة سيوفر أفضل نتيجة لها جميعًا.
تتطلب معالجة الأخدود الخزفي لأشباه الموصلات وتصنيع التشكيلات الخزفية نهجًا منسقًا لهندسة الأدوات ومسارات المعالجة ومعلمات التشغيل والفحص. تعتمد العملية الصحيحة على أبعاد الميزة وشكلها، والمادة الخزفية، وإمكانيات الماكينة. يمكن لرؤوس طحن الماس أن تدعم عدة أنواع من تصنيع السيراميك، لكن تطبيقاتها ومواصفاتها الموثقة يجب أن توجه عملية الاختيار.
بالنسبة للمصنعين، تتمثل الأولوية العملية في مطابقة الأداة مع الميزة المطلوبة، والتحقق من صحة ظروف التصنيع، وفحص الأبعاد وحالة السطح. يوفر هذا الأسلوب أساسًا أكثر موثوقية لإنتاج الأخاديد والمقاطع الجانبية التي تلبي متطلبات رسم المكونات.