Sep 24,2026
كيفية اختيار رأس الطحن لتصنيع ثقب السيراميك بأشباه الموصلات؟
تتطلب معالجة الحواف الزجاجية باستخدام الحاسب الآلي متطلبات أعلى على الأدوات الكاشطة مقارنةً بعمليات طحن الزجاج التقليدية. يمكن لمراكز التصنيع أن توفر حركة دقيقة، وتحديد موضع قابل للتكرار، ومسارات معالجة يمكن التحكم فيها، ولكن لا يمكن تحويل هذه المزايا إلى حواف نهائية متسقة إلا عندما تعمل عجلة الطحن بشكل موثوق طوال العملية. دقة العجلة، ومقاومة التآكل، وثبات الأبعاد، والتحكم في التقطيع، والتوافق مع الماكينة، كلها تؤثر على النتيجة النهائية.
بالنسبة للشركات المصنعة التي تعالج زجاج العرض، أو الزجاج المعماري، أو الزجاج الصناعي، أو غيرها من مكونات الزجاج الدقيقة، يجب اعتبار اختيار عجلة الطحن جزءًا من نظام التشغيل الكامل. العجلة التي تعمل بشكل جيد على جهاز واحد أو مواصفات زجاجية واحدة قد لا تقدم نفس النتيجة في ظل تكوين مختلف للمغزل، أو معدل التغذية، أو سمك الزجاج، أو شكل الحافة.
تتناول هذه المقالة المتطلبات الأساسية لعجلة الطحن لمعالجة حواف الزجاج باستخدام الحاسب الآلي ، بما في ذلك أداء العجلة والمواصفات المادية وتوافق المعدات وظروف التشغيل والاختيار الخاص بالتطبيق. الهدف هو توفير مرجع فني عملي للمصنعين الذين يقومون بتقييم عجلات الطحن لمراكز التصنيع باستخدام الحاسب الآلي.
تجمع معالجة الحواف الزجاجية باستخدام الحاسب الآلي بين حركة الماكينة التي يتم التحكم فيها وإزالة المواد الكاشطة. على عكس عملية الطحن الأساسية بخط مستقيم، قد يقوم مركز المعالجة بعمليات متعددة على نفس قطعة العمل، بما في ذلك طحن الحواف، والتنميط، والشطب، والمعالجة الكنتورية، وغيرها من العمليات الدقيقة. وبالتالي، يجب أن تحافظ عجلة الطحن على سلوك القطع المتوقع مع اتباع المسار المبرمج.
دقة الأبعاد هي واحدة من المتطلبات الأساسية. قد تحتاج الحافة النهائية إلى التوافق مع ملف تعريف أو عرض أو نصف قطر أو تسامح هندسي محدد. يمكن أن يؤثر أي تغيير في قطر العجلة أو شكلها الجانبي أو سلوك القطع أثناء الإنتاج على عمق الإزالة الفعلي. بالنسبة للتصنيع بكميات كبيرة، حتى الاختلاف البسيط الذي يتكرر عبر مئات أو آلاف قطع العمل يمكن أن يؤدي إلى اختلافات غير مقبولة في الأبعاد.
سلامة الحافة لا تقل أهمية. الزجاج حساس للغاية لقوى الطحن الموضعية والتأثير والاهتزاز والحرارة الزائدة. يمكن أن تؤدي الأدوات الكاشطة غير المتطابقة بشكل جيد إلى حدوث تشقق مفرط في حواف الزجاج أو عيوب دقيقة أو حتى كسر كامل. قد تصبح هذه العيوب ذات أهمية خاصة عند استخدام الزجاج المعالج في التطبيقات التي يكون فيها المظهر أو دقة التجميع أو عمليات الطلاء والربط اللاحقة مهمة.
يجب أيضًا مراعاة سرعة المعالجة. غالبًا ما يتم اختيار مراكز التصنيع باستخدام الحاسب الآلي لقدرتها على الحفاظ على دورات إنتاج فعالة وقابلة للتكرار. قد تتطلب عجلة الطحن ذات الحدة غير الكافية معدلات تغذية أقل أو تمريرات متعددة لتحقيق حالة الحافة المطلوبة. على العكس من ذلك، فإن الأداة الكاشطة التي تزيل المواد بقوة ولكنها تفتقر إلى الثبات يمكن أن تزيد من التقطيع وتباين الأبعاد.
لهذا السبب، تحتاج عجلة الطحن المناسبة إلى تحقيق التوازن بين العديد من متطلبات الأداء بدلاً من تعظيم خاصية واحدة. يجب تقييم الحدة، ومقاومة التآكل، والتقطيع المنخفض، واستقرار الأبعاد، والتشغيل المستقر عند سرعة المغزل المطلوبة معًا.
يؤثر أداء عجلة الطحن بشكل مباشر على التفاعل بين أداة الكشط والسطح الزجاجي. بالنسبة لتطبيقات CNC، ترتبط الخصائص الأكثر أهمية ارتباطًا وثيقًا بكفاءة القطع وجودة الحافة واتساق العملية.
| متطلبات عجلة الطحن | أهمية في معالجة الزجاج باستخدام الحاسب الآلي |
|---|---|
| حدة | يدعم إزالة المواد بكفاءة ويساعد في الحفاظ على قوة القطع المستقرة |
| ارتداء المقاومة | يحافظ على أداء العجلة أثناء دورات الإنتاج الممتدة |
| تقطيع منخفض | يساعد في الحفاظ على سلامة الحافة وتقليل كسر الزجاج |
| الاستقرار الأبعاد | يدعم أبعاد وملامح الحافة المتسقة |
| تبديد الحرارة | يحد من تراكم الحرارة أثناء الطحن المستمر |
| إزالة الشريحة | يحافظ على منطقة الطحن واضحة ويدعم القطع المستقر |
| التوازن الديناميكي | يقلل من الاهتزاز أثناء التشغيل عالي السرعة |
تحدد حدة عجلة الطحن مدى فعالية تفاعل الحبوب الكاشطة مع السطح الزجاجي. يمكن للعجلة الحادة إزالة المواد من خلال إجراء القطع المتحكم فيه بدلاً من الاعتماد على ضغط الطحن المفرط. يعد هذا أمرًا مهمًا لمعالجة CNC لأن الإزالة المستقرة للمواد تسمح لمسار المعالجة المبرمج بإنتاج نتائج أكثر قابلية للتنبؤ بها.
يستخدم الماس على نطاق واسع في طحن الزجاج بسبب صلابته العالية وقدرته على القطع. يؤثر أيضًا تركيز المادة الكاشطة وخصائص الحبوب ونظام الربط على كيفية تصرف سطح القطع أثناء استخدام العجلة. يجب أن تحتفظ العجلة المصممة بشكل صحيح بقدرة قطع كافية طوال دورة الخدمة الخاصة بها بدلاً من أن تصبح أقل فعالية بشكل تدريجي بعد فترة تشغيل قصيرة.
يمكن لآلة CNC أن تكرر نفس برنامج المعالجة بدقة موضعية عالية، لكن عجلة الطحن نفسها هي مكون مستهلك. مع تآكل العجلة، قد يتغير قطرها الفعال وشكل العمل. إذا كان هذا التغيير كبيرًا، فيمكن أن يتحرك عمق الطحن الفعلي وهندسة الحافة تدريجيًا بعيدًا عن المواصفات المقصودة.
وبالتالي فإن مقاومة التآكل ترتبط ارتباطًا وثيقًا بتناسق الأبعاد. يمكن للعجلة ذات سلوك التآكل المستقر أن تحافظ على خصائص عملها على مدى فترة إنتاج أطول، مما يقلل من تكرار استبدال الأداة أو تصحيحها.
عمر الخدمة الطويل له أيضًا تأثير مباشر على تكلفة التشغيل. يؤدي الاستبدال المتكرر للعجلات إلى زيادة استخدام المواد المستهلكة، كما يؤدي إلى وقت توقف إضافي للماكينة. بالنسبة للمعالجة المستمرة للزجاج، يجب بالتالي تقييم قيمة عجلة الطحن من خلال سعرها الأولي وأدائها على مدار دورة الإنتاج الكاملة.
يجب أن تقوم عجلة الطحن بإزالة الزجاج بكفاءة دون توليد ضغط ميكانيكي مفرط على الحافة. يعد التقطيع المنخفض مهمًا بشكل خاص عندما يكون للمكون النهائي مظهر صارم أو متطلبات أبعاد صارمة.
يعتمد أداء التقطيع على عدة عوامل، بما في ذلك خصائص الكشط، وحالة العجلة، وعمق الطحن، ومعدل التغذية، والتبريد، واستقرار الماكينة. لا يمكن لاختيار العجلة وحده القضاء على كل مصدر عيوب الحواف، ولكن يمكن لأداة الكشط المصممة بشكل مناسب أن توفر واجهة طحن أكثر تحكمًا.
هندسة العجلة المستقرة مهمة أيضًا. إذا تغير شكل العمل بسرعة من خلال التآكل، فيمكن أن تتغير حالة الاتصال بين العجلة والزجاج أثناء الإنتاج، مما قد يؤثر على كل من هندسة الحافة وجودة السطح.
الطحن المستمر يولد الحرارة في منطقة الاتصال. إذا لم يكن من الممكن التحكم في الحرارة بشكل فعال، فقد تواجه الواجهة الزجاجية والمواد الكاشطة ظروفًا غير مستقرة. يساعد التبريد المناسب وإزالة الرقائق دون عائق في الحفاظ على نظافة منطقة الطحن وتقليل تراكم الحرارة والحطام الكاشط.
يساهم هيكل العجلة أيضًا في إخلاء الرقاقة. يمكن أن توفر السن المناسبة أو البنية الكاشطة مساحة كافية لطحن الحطام لمغادرة منطقة التلامس. وهذا مهم بشكل خاص في معالجة الزجاج CNC عالية السرعة أو المستمرة، حيث تتعرض منطقة الطحن لإزالة المواد بشكل متكرر.
خصائص الأداء ليست سوى جزء من اختيار العجلة. يجب أن تتوافق الأبعاد المادية وتكوين عجلة الطحن مع ماكينة CNC، وحامل الأدوات، وقطعة العمل، وعملية المعالجة المقصودة.
| مواصفات العجلة | اعتبارات الاختيار الرئيسية |
|---|---|
| القطر الخارجي | يجب أن يتوافق مع تصريح الماكينة وظروف التشغيل المطلوبة |
| القطر الداخلي أو عرقوب | يجب أن يتطابق مع تكوين المغزل أو حامل الأداة |
| حجم الحصى | تم اختياره وفقًا لإزالة المواد وجودة الحافة المطلوبة |
| ملف تعريف العجلة | يجب أن تتوافق مع هندسة الحافة المطلوبة |
| نوع جلخ | يؤثر على سلوك القطع وخصائص التآكل |
| نظام الترابط | يؤثر على الاحتفاظ بالكشط والحدة وأداء الخدمة |
| سرعة التشغيل | يجب أن تظل متوافقة مع بناء العجلات وقدرات الماكينة |
يؤثر قطر عجلة الطحن CNC على كل من سطح الطحن المتوفر وخصائص تشغيل الأداة. يجب أن يتناسب القطر الخارجي المحدد مع تكوين الماكينة مع توفير سطح عمل كافٍ للتطبيق المقصود.
واجهة التثبيت لا تقل أهمية. يمكن أن يؤدي قطر الساق أو القطر الداخلي أو تكوين التركيب غير الصحيح إلى منع التثبيت الصحيح أو عدم الاستقرار أثناء التشغيل. قبل شراء عجلة، يجب على الشركات المصنعة التأكد من مواصفات عمود دوران الماكينة، وأبعاد حامل الأدوات، ومساحة التثبيت المتاحة.
على سبيل المثال، قد تتوفر عجلة ماسية CNC مصممة لتكوينات مختلفة للمعدات بقطر خارجي يتراوح من 80 إلى 200 ملم وأقطار داخلية تبلغ 12 ملم أو 22 ملم. تسمح هذه المواصفات للعجلة بتغطية تكوينات الماكينة المختلفة مع منح المستخدم خيارات الأبعاد المحددة للتثبيت.
يؤثر حجم حبيبات الماس على التوازن بين إزالة المواد وحالة الحافة الناتجة. ترتبط الدرجات الكاشطة الخشنة عمومًا بإزالة المواد بشكل أكثر عدوانية، في حين يمكن أخذ الدرجات الأكثر دقة في الاعتبار عند إيلاء اهتمام أكبر لتشطيب الحواف والدقة.
ومع ذلك، لا ينبغي اختيار حجم الحبيبات بشكل مستقل. سمك الزجاج، ومرحلة المعالجة، وكمية الإزالة المطلوبة، وتصميم العجلة، وسرعة المغزل، ومعدل التغذية، كلها تؤثر على مواصفات المادة الكاشطة المناسبة.
بالنسبة لمعالجة حواف الزجاج باستخدام الحاسب الآلي، فإن الهدف ليس مجرد اختيار أفضل أو أخشن مادة كاشطة متاحة. يجب أن تتوافق الدرجة المحددة مع متطلبات الإنتاج الفعلية وأن تظل متوافقة مع عملية التصنيع الكاملة.
قد تقوم مراكز التصنيع باستخدام الحاسب الآلي بمعالجة أشكال هندسية مختلفة للحواف، مما يجعل شكل العجلة عامل اختيار مهم. يجب أن يتوافق سطح الطحن مع شكل الحافة المقصود بحيث ينتج مسار الأداة المبرمج الملف التعريفي المطلوب دون عمليات ثانوية غير ضرورية.
يمكن أن يؤثر تكوين الأخدود أيضًا على حالة التلامس والسلوك الكاشط. اعتمادًا على التطبيق، قد تكون هناك حاجة إلى هياكل مختلفة للطحن الفعال، أو إخلاء الرقائق، أو هندسة حافة محددة.
يصبح هذا مهمًا بشكل خاص عند مقارنة طحن الزجاج CNC العام بالمعالجة المتخصصة من أربعة جوانب. يجب اختيار العجلة وفقًا لهيكل الماكينة وطريقة معالجة الحواف الفعلية بدلاً من الاعتماد فقط على قطرها الاسمي أو حبيباتها.
يجب التعامل مع عجلة الطحن ومركز التصنيع باستخدام الحاسب الآلي كنظام معالجة متكامل. حتى العجلة عالية الأداء يمكن أن تنتج نتائج غير مستقرة عندما لا تتوافق أبعادها أو سرعة التشغيل أو واجهة التثبيت مع المعدات.
الاعتبار الأول هو التوافق مع مركز التصنيع باستخدام الحاسب الآلي. يجب على الشركات المصنعة التأكد من تكوين المغزل وأبعاد التثبيت والحد الأقصى لسرعة التشغيل ومتطلبات حامل الأدوات وحجم العجلة المتوفر قبل اختيار العجلة. قد تستخدم المعدات من شركات مصنعة مختلفة معايير تركيب مختلفة، مما يجعل التحقق من الأبعاد ضروريًا قبل الإنتاج.
سرعة التشغيل هي عامل حاسم آخر. عند سرعات الدوران العالية، يمكن أن يؤدي عدم التوازن إلى إنتاج اهتزاز يؤثر على جودة الحافة واستقرار الأبعاد. ولذلك فإن التوازن الديناميكي مهم بشكل خاص لتطبيقات طحن الزجاج عالية السرعة. يمكن أن يؤدي الاهتزاز إلى زيادة التباين في قوة الطحن ويجعل من الصعب على الماكينة الحفاظ على اتصال ثابت مع الزجاج.
وينبغي أيضًا تقييم العلاقة بين حجم العجلة وسرعة المغزل بعناية. يجب أن تكون العجلة مناسبة لظروف الدوران المقصودة، بينما يجب أن تعمل معدات CNC ضمن النطاق المناسب لبناء العجلة. الهدف هو الطحن المستقر والتحكم بدلاً من مجرد زيادة سرعة المغزل إلى الحد الأقصى.
سمك قطعة العمل هو متغير اختيار آخر. قد يكون للزجاج المستخدم في تطبيقات مختلفة سماكات مختلفة بشكل كبير، ويجب أن تستوعب العجلة معدل الإزالة المطلوب وظروف التلامس. لا ينبغي افتراض أن العجلة المصممة للزجاج السميك مناسبة تلقائيًا للزجاج الدقيق الدقيق.
بالنسبة للمصنعين الذين يقارنون عجلات الطحن بمراكز التصنيع، يجب أخذ واجهة المعدات في الاعتبار جنبًا إلى جنب مع أداء الكشط. يجب أن يشكل قطر العجلة وأبعاد التركيب والملف الشخصي وسرعة التشغيل ومتطلبات قطعة العمل مجموعة متوافقة.
يوفر اختيار العجلة الأساس للطحن المستقر، ولكن أداء المعالجة الفعلي يعتمد أيضًا على كيفية تشغيل العجلة. تتضمن معلمات CNC الرئيسية سرعة المغزل، ومعدل التغذية، وعمق الطحن، وظروف التبريد.
وينبغي تقييم هذه المعلمات كنظام مشترك. زيادة سرعة المغزل وحدها لا تضمن إنتاجية أعلى. إذا لم تكن العجلة ومعدل التغذية ونظام التبريد وتكوين الماكينة متطابقة بشكل صحيح، فقد تؤدي سرعة التشغيل الأعلى إلى زيادة الاهتزاز أو تراكم الحرارة أو عيوب الحواف.
يستحق عمق الطحن أيضًا الاهتمام عند معالجة الزجاج الدقيق. يمكن أن يؤدي عمق الإزالة الأكبر إلى تحسين الإنتاجية أثناء المعالجة الخشنة، لكن العمق الزائد قد يزيد من قوة الطحن والتقطيع. يمكن أن يوفر فصل العمليات الخام والتشطيب تحكمًا أفضل عندما تكون إزالة المواد وجودة الحافة أمرًا مهمًا.
بالنسبة لإنتاج CNC، يعد استقرار المعلمة بشكل عام أكثر قيمة من أداء الذروة العرضي. من السهل التحكم في حالة الطحن التي يمكن تكرارها باستمرار عبر دفعات الإنتاج ومراقبتها وتحسينها.
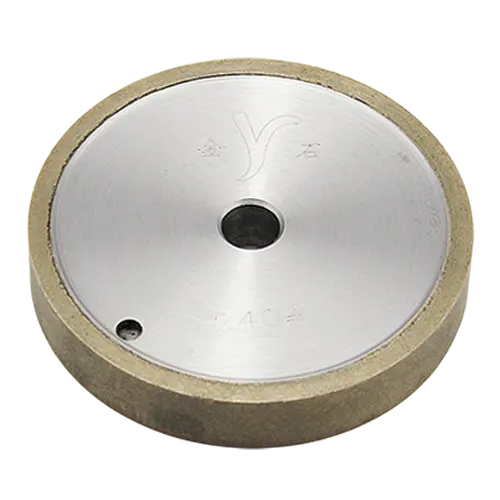
يجب أن تجمع العجلة الماسية CNC المناسبة بين الأداء الكاشط وتوافق الأبعاد والمعدات. تم تطوير العجلة الماسية CNC من Meijie لمراكز التصنيع CNC ومعدات حواف الزجاج من ماركات مختلفة، وذلك باستخدام الماس عالي النقاء كأنظمة الكشط والربط الأساسية بما في ذلك سبائك البرونز.
تم تصميم المنتج لتحقيق التوازن بين الحدة ومقاومة التآكل، ودعم إزالة المواد بكفاءة مع الحفاظ على شكل عمل العجلة. يتجاوز عمر الخدمة المعلن عنه 20000 متر، ويمكن أن يؤدي الاستخدام المتكرر إلى تقليل تكرار استبدال العجلة وتكاليف المواد الاستهلاكية المرتبطة بها.
العجلة متوفرة بأقطار خارجية من 80 إلى 200 ملم، وأقطار داخلية من 12 ملم أو 22 ملم، وأحجام حبيبات من 80# إلى 400#. وهي مصممة للزجاج بسماكة تتراوح من 2 إلى 18 ملم، مما يوفر نطاق تشغيل واسعًا لمتطلبات معالجة الزجاج المختلفة باستخدام الحاسب الآلي.
للحصول على تفاصيل خاصة بالمعدات والتكوينات المتاحة، راجع صفحة منتج العجلة الماسية CNC .
تقدم المعالجة رباعية الجوانب عالية السرعة متطلبات إضافية تتعلق بتوازن العجلات، واستقرار الطحن، وتوافق الماكينة. بالنسبة لهذه التطبيقات، يمكن أخذ عجلة طحن ذات أربعة جوانب عالية السرعة في الاعتبار عندما يستخدم نظام الإنتاج معدات طحن مخصصة ذات أربعة جوانب.
يستخدم هذا النوع من العجلات مادة كاشطة ماسية مدمجة مع نظام ربط محسّن ويخضع لمعاملة توازن ديناميكي للتشغيل عالي السرعة. يركز تصميمه على قوة الطحن المستقرة، ومقاومة التآكل، وتقليل كسر الزجاج. تشتمل المواصفات المتوفرة على قطر خارجي 160 مم، وقطر داخلي اختياري 12 مم، و22 مم، و50 مم، ودرجات حبيبات من 180# إلى 320#. وهو يدعم مواصفات سمك الزجاج المتعددة، بما في ذلك P10، P12، P20، P25، وP30.
يعد التمييز بين أنواع العجلات هذه أمرًا مهمًا أثناء اختيار المنتج. تم تصميم عجلة الماس CNC العامة لمراكز التصنيع باستخدام الحاسب الآلي ومعدات حواف الزجاج، في حين أن عجلة الطحن ذات الأربعة جوانب عالية السرعة ترتبط بشكل أكثر تحديدًا بتطبيقات الطحن ذات الجوانب الأربعة. يجب أن يعتمد الاختيار بينهما على التكوين الفعلي للجهاز وطريقة المعالجة.
تتطلب معالجة حافة الزجاج باستخدام الحاسب الآلي عجلة طحن يمكنها الحفاظ على أداء القطع المتحكم فيه طوال دورة الإنتاج. الحدة، ومقاومة التآكل، والتقطيع المنخفض، واستقرار الأبعاد، والتحكم في الحرارة، والتشغيل المستقر عالي السرعة، كلها تساهم في نتيجة المعالجة النهائية.
يجب أن يمتد اختيار العجلة أيضًا إلى ما هو أبعد من الخصائص الكاشطة. يجب تقييم القطر الخارجي، وأبعاد التركيب، وحجم الحبيبات، وشكل العجلة، وسرعة التشغيل، وسمك الزجاج، وتوافق الماكينة معًا. العجلة التي تلبي متطلبات الأبعاد ولكنها لا تتطابق مع سرعة المغزل أو شكل الحافة قد لا تزال تنتج نتائج غير متناسقة.
بالنسبة للمصنعين الذين يستخدمون مراكز التصنيع باستخدام الحاسب الآلي، تبدأ عملية الاختيار الأكثر موثوقية بظروف الإنتاج الفعلية: تكوين الماكينة، ومواصفات الزجاج، وهندسة الحافة، ومتطلبات إزالة المواد، وجودة الحافة المستهدفة، وحجم الإنتاج المتوقع. إن مطابقة هذه الظروف مع عجلة طحن مصممة بشكل مناسب توفر أساسًا أقوى للمعالجة المستقرة، وعمر العجلة الأطول، وأداء التصنيع الذي يمكن التنبؤ به.