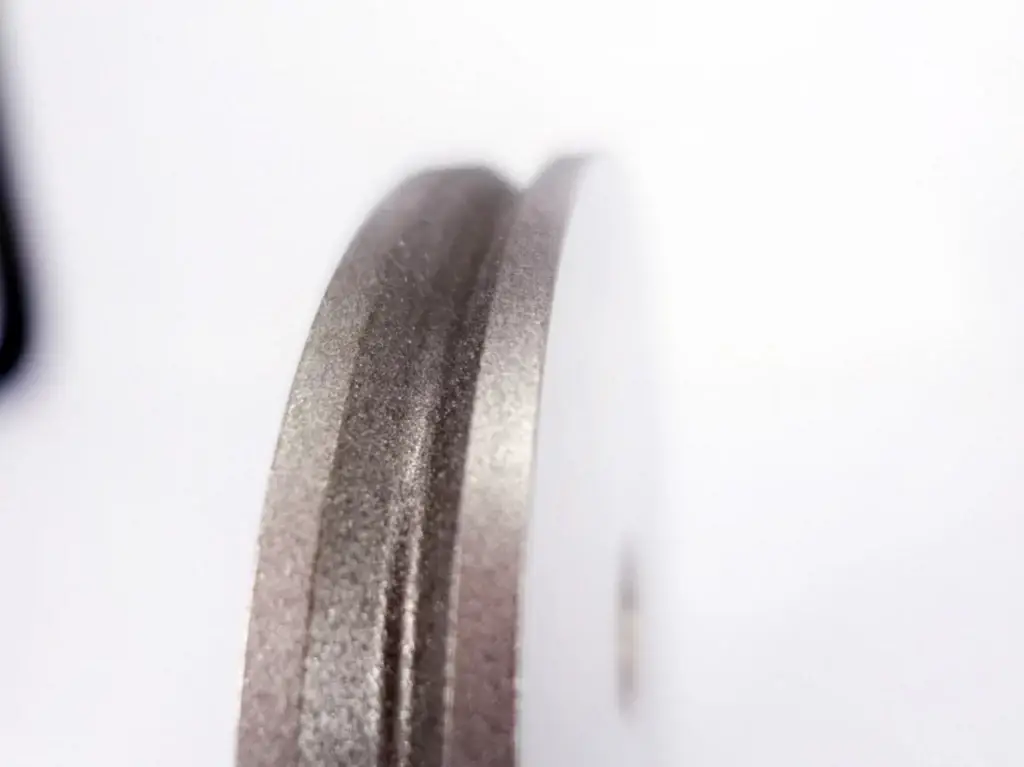
Sep 18,2026
كيفية اختيار عجلة الطحن لمعالجة رقائق أشباه الموصلات؟
من المتوقع أن تتآكل عجلة الطحن الزجاجية تدريجيًا بسبب استهلاك المواد الكاشطة الماسية أثناء المعالجة. في عملية الطحن المستقرة، يجب أن يظل نمط التآكل ثابتًا بشكل معقول، مما يسمح للعجلة بالحفاظ على شكل عملها وتقديم جودة حافة يمكن التنبؤ بها. عندما تتآكل منطقة ما بشكل أسرع من الأخرى بشكل ملحوظ، فإن المشكلة يمكن أن تمتد إلى ما هو أبعد من التآكل العادي للمواد الاستهلاكية.
قد يرتبط التآكل غير المتساوي لعجلات طحن الزجاج بمحاذاة الماكينة، أو تركيب العجلة، أو ضغط الطحن، أو معدل التغذية، أو مواصفات العجلة، أو ظروف التبريد، أو خصائص الزجاج الذي تتم معالجته. والتحدي هو أن هذه العوامل يمكن أن تتفاعل. قد تبدو العجلة وكأنها مصدر المشكلة عندما يكون السبب الفعلي هو الضغط المحلي المفرط أو إعداد الجهاز غير المستقر.
بالنسبة لمعالجات الزجاج، يمكن أن يساعد تحديد السبب مبكرًا في منع تشويه المظهر الجانبي وعيوب الحواف واستبدال العجلات غير الضرورية وانقطاع الإنتاج. تتناول هذه المقالة الأسباب الرئيسية للتآكل غير المتساوي، والتأثيرات على معالجة الزجاج، والطرق العملية لتحديد المصدر، والإجراءات التي يمكن أن تساعد في الحفاظ على أداء أكثر اتساقًا للعجلة.
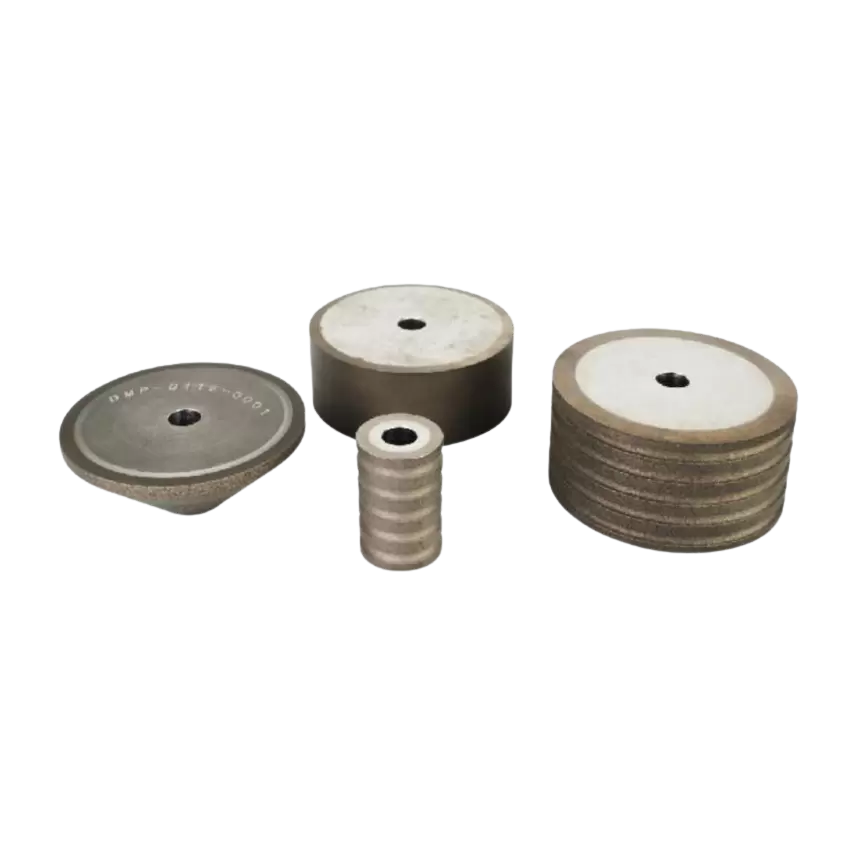
يعد التآكل العادي جزءًا من الحياة العملية لأي عجلة طحن ماسية. تصبح جزيئات الماس تدريجيًا متآكلة أو مكسورة أو متحررة من الرابطة حيث تقوم العجلة بإزالة المواد من الزجاج. وفي ظل الظروف المستقرة، ينبغي أن تظل هذه العملية قابلة للتنبؤ بها نسبيا.
التآكل غير المتكافئ مختلف. ويحدث ذلك عندما تتآكل مناطق أو أقسام معينة من العجلة بشكل أسرع بكثير من غيرها. قد يكون الفرق مرئيًا على سطح العمل، أو قد يظهر لأول مرة من خلال التغييرات في نتيجة الطحن. لا يزال من الممكن أن تبدو العجلة قابلة للاستخدام بينما بدأ ملف التعريف الخاص بها في التغيير بالفعل.
تشمل العلامات الشائعة ما يلي:
أهمية هذه الأعراض تعتمد على التطبيق. قد يكون للتغيير البسيط عواقب محدودة أثناء الطحن الخشن، في حين أن نفس التغيير يمكن أن يصبح خطيرًا في معالجة الحواف الدقيقة. بالنسبة لخطوط الإنتاج الآلية، حتى التغييرات المعتدلة في المظهر الجانبي يمكن أن تؤثر في النهاية على الاتساق عبر عدد كبير من الألواح الزجاجية.
لذلك من المفيد التعامل مع نمط التآكل غير المعتاد كإشارة عملية وليس مجرد إشارة إلى أن العجلة قد وصلت إلى نهاية عمرها الافتراضي.
نادرًا ما يكون هناك سبب عالمي واحد لتآكل عجلة طحن الزجاج. تساهم العجلة والآلة وقطعة العمل ومعلمات الطحن ونظام التبريد في ظروف الاتصال الفعلية. عندما لا تكون هذه الظروف متوازنة، يمكن أن يتطور التآكل الموضعي.
يعد ضغط الطحن أحد أكثر العوامل المباشرة التي تؤثر على التآكل الكاشطة. عندما يتم توزيع الضغط بالتساوي عبر منطقة التلامس المقصودة، يمكن للمواد الكاشطة الماسية إزالة الزجاج بمعدل ثابت نسبيًا. إذا تركز الضغط في منطقة واحدة، فإن هذا الجزء من العجلة يحمل حصة أكبر من حمل الطحن.
يمكن أن يحدث هذا عندما لا تتلامس العجلة مع الزجاج بشكل متساوٍ، أو عندما لا يتم وضع قطعة العمل بشكل صحيح، أو عندما تطبق الآلة ضغطًا غير متناسق أثناء التغذية. قد لا يكون خطأ المحاذاة البسيط واضحًا في البداية، لكن الاتصال المتكرر في ظل نفس الظروف يمكن أن يؤدي إلى تسريع التآكل في قسم معين.
يمكن أن يؤدي ضغط الطحن المفرط أيضًا إلى زيادة توليد الحرارة والتحميل الكاشطة. مع زيادة المقاومة المحلية، قد تتآكل المنطقة المصابة بشكل أسرع من بقية العجلة، مما يؤدي إلى تغيير شكل العجلة تدريجيًا.
قد يظل أداء العجلة المصنعة بشكل صحيح سيئًا إذا تم تركيبها بشكل غير صحيح. يمكن أن تؤدي أخطاء التثبيت، أو نفاذ المغزل، أو سوء المحاذاة، أو التركيبات غير المستقرة إلى تغيير الاتصال الفعلي بين العجلة والزجاج.
على سبيل المثال، إذا لم يتم تثبيت العجلة بشكل صحيح على المغزل، فقد لا يدور سطح العمل في مستوى ثابت. حتى كمية صغيرة من الجريان يمكن أن تخلق نقاط اتصال عالية ومنخفضة متكررة. بمرور الوقت، يمكن أن تنتج هذه الاختلافات نمط تآكل غير متساوٍ يمكن التعرف عليه.
يستحق اهتزاز الآلة اهتمامًا مماثلاً. يمكن أن يؤدي الاهتزاز المفرط إلى زيادة التأثير المحلي وتقليل استقرار الطحن. وقد يجعل من الصعب أيضًا التمييز بين مشكلة العجلة ومشكلة الآلة لأن كليهما يمكن أن ينتج عنه حواف غير متناسقة.
ولهذا السبب، لا ينبغي فصل فحص العجلات عن فحص المعدات. عندما يظهر تآكل غير عادي بعد وقت قصير من تركيب عجلة جديدة، فإن التحقق من دقة التثبيت وحالة عمود الدوران والمحاذاة والجريان يمكن أن يكون أكثر فائدة من استبدال العجلة على الفور.
تحدد معلمات الطحن بشكل مباشر مقدار الحمل الميكانيكي والحراري الذي تتعرض له العجلة. يؤثر معدل التغذية وسرعة العجلة وعمق الطحن وكمية المواد التي تتم إزالتها في كل تمريرة على التآكل الكاشط.
قد يؤدي معدل التغذية المرتفع إلى زيادة إنتاج الإنتاج، ولكن إذا لم يتم تصميم العجلة أو تكييفها لتحمل عبء العمل هذا، فقد ترتفع مقاومة الطحن. يمكن أن يكون لعمق الطحن المفرط تأثير مماثل عن طريق زيادة كمية الزجاج الذي تتم إزالته أثناء كل دورة تلامس.
العلاقة بين هذه المتغيرات أكثر أهمية من أي إعداد منفرد. المعلمة التي تعمل بشكل جيد على جهاز واحد أو مواصفات الزجاج قد لا تنتج نفس النتيجة على خط إنتاج آخر.
للحصول على مناقشة أكثر تفصيلاً لهذه العلاقة، راجع كيف تؤثر معاملات الطحن على أداء عجلة طحن الزجاج .
تؤثر مواصفات المادة الكاشطة أيضًا على سلوك التآكل. يؤثر حجم حبيبات الماس على عملية القطع، وتشطيب السطح، ومقاومة الطحن، وطريقة تفاعل الجزيئات الكاشطة مع الزجاج.
إذا لم يتطابق حجم الحبيبات مع التطبيق، فقد تواجه العجلة مقاومة مفرطة أو تفشل في توفير التوازن المقصود بين إزالة المواد وجودة اللمسة النهائية. يجب أيضًا أن يتوافق قطر العجلة والشكل الجانبي وخصائص الروابط وأبعاد التثبيت مع الماكينة والعملية.
هذا لا يعني أن الحبيبات الدقيقة أو الخشنة أفضل بطبيعتها. تعتمد المواصفات الصحيحة على سمك الزجاج، ومتطلبات الإزالة، وجودة الحافة المطلوبة، وقدرة الماكينة، وظروف التشغيل.
مرجع مفيد لهذا الجانب هو كيفية اختيار حجم حبيبات الماس لطحن الزجاج ، والذي يوفر المزيد من التفاصيل حول كيفية ارتباط اختيار الحبيبات بمتطلبات طحن الزجاج.
تعتبر الحرارة عاملاً آخر يمكن أن يساهم في التآكل غير المستقر. يؤدي طحن الزجاج إلى توليد الحرارة في منطقة التلامس، خاصة عندما يكون حمل الطحن مرتفعًا. يساعد التبريد الفعال على التحكم في هذا الحمل الحراري ويحافظ على استقرار العملية.
المسألة ليست مجرد كمية سائل التبريد. التوزيع مهم أيضا. إذا وصل سائل التبريد إلى جزء واحد من منطقة التلامس بشكل أكثر فعالية من الجزء الآخر، فقد تختلف الظروف الحرارية عبر منطقة العمل. يمكن أن تؤدي الفوهات المسدودة أو وضع الفوهة بشكل غير صحيح أو التدفق غير الكافي أو سائل التبريد الملوث إلى تقليل فعالية التبريد.
يساعد نظام التبريد المستقر أيضًا على إزالة بقايا الطحن من منطقة التلامس. عندما يتراكم الحطام، قد تزيد مقاومة الطحن وتتداخل مع عملية القطع العادية للمادة الكاشطة.
أول نتيجة رئيسية للتآكل غير المتساوي لعجلة الطحن هو التغيير في ملف تعريف العجلة. نظرًا لأن أحد الأقسام يتآكل بشكل أسرع، فقد لا يتم الحفاظ على الشكل الهندسي الأصلي. يؤدي هذا إلى تغيير الطريقة التي تلامس بها العجلة الزجاج ويمكن أن يؤدي إلى مزيد من عدم الاستقرار.
غالبًا ما يكون التأثير مرئيًا في جودة الحافة. قد ينتج عن المظهر الجانبي المتآكل أو المشوه هندسة حافة غير متناسقة، أو أسطح أكثر خشونة، أو تقطيعًا متزايدًا. في التطبيقات التي يجب أن تلبي فيها الحافة الزجاجية متطلبات الأبعاد الضيقة، حتى التغيير المعتدل في المظهر الجانبي يمكن أن يصبح مصدر قلق للإنتاج.
التقطيع مهم بشكل خاص لأنه قد يكون له أكثر من سبب واحد. يمكن أن يساهم تآكل العجلات، ومعلمات الطحن، وخصائص الزجاج، وحالة الماكينة، والتبريد. عندما يزداد التقطيع في نفس الوقت الذي يحدث فيه تآكل غير متساوٍ للعجلات، يجب فحص المسألتين معًا. يتوفر مرجع تفصيلي في لماذا تظهر رقاقة الزجاج أثناء الطحن؟ الأسباب والحلول .
يمكن أن يؤدي التآكل غير المتساوي أيضًا إلى زيادة تكاليف التشغيل. قد يلزم استبدال العجلة قبل استخدام قدرتها الكاشطة الكاملة لأن شكلها الجانبي أو أداء الطحن أصبح غير مقبول. يؤدي الاستبدال المتكرر إلى تكاليف المواد بالإضافة إلى وقت توقف الماكينة وأعمال الإعداد والانقطاعات المحتملة للإنتاج.
بالنسبة لمعالجة الزجاج بكميات كبيرة، غالبًا ما يكون الاتساق أكثر أهمية من مجرد تحقيق سرعة طحن أولية عالية. يمكن للعجلة التي تحافظ على أداء مستقر طوال جزء كبير من عمر الخدمة أن توفر عملية إنتاج أكثر قابلية للتنبؤ بها.
عندما يظهر نمط تآكل غير عادي، فإن استبدال العجلة على الفور قد يحل المشكلة دون معالجة السبب الأساسي. النهج الأكثر فعالية هو التحقق من العملية بشكل منهجي.
ابدأ بالعجلة نفسها. افحص ملف تعريف العمل والسطح الكاشط والأضرار المرئية وتوزيع التآكل. قارن ملف التعريف الحالي بالهندسة المتوقعة في حالة توفر سجلات الأبعاد.
من المفيد أيضًا مقارنة العجلة المثبتة حديثًا بالعجلة البالية. إذا تعرضت نفس المنطقة لتآكل مفرط بشكل متكرر عبر عجلات مختلفة، فقد يكون السبب مرتبطًا بإعداد الماكينة أو ظروف العملية وليس بعيب معزول في العجلة.
والخطوة التالية هي فحص المعدات. يجب مراعاة تركيب العجلة، وتدفق المغزل، والمحاذاة، واستقرار التركيبات، واهتزاز الماكينة.
إذا أمكن، لاحظ ما إذا كان التآكل غير الطبيعي يتوافق مع موضع اتصال معين. يمكن أن يوفر النمط المتكرر أدلة مفيدة. على سبيل المثال، قد يشير التآكل الموضعي الذي يحدث في نفس القسم من العجلة بعد كل عملية تركيب إلى وجود مشكلة ميكانيكية أو مشكلة محاذاة ثابتة.
قارن إعدادات الإنتاج الحالية بالإعدادات الثابتة السابقة. انتبه بشكل خاص لمعدل التغذية، وسرعة العجلة، وعمق الطحن، والتغيرات في إنتاجية الإنتاج.
يمكن أن تؤدي الزيادة المفاجئة في معدل التغذية أو عمق الطحن إلى تغيير الحمل الموضوع على العجلة. إذا بدأ التآكل غير المتساوي بعد تغيير العملية، فإن التوقيت نفسه يمكن أن يوفر دليلاً مهمًا.
يجب التحقق من تدفق سائل التبريد وموضع الفوهة بجانب الزجاج نفسه. يمكن أن تؤدي التغييرات في سمك الزجاج أو دفعات الإنتاج أو هندسة الحواف أو جودة المواد الواردة إلى تغيير حمل الطحن.
يمكن أن تكون العلاقة التشخيصية التالية مفيدة:
| الأعراض المرصودة | السبب المحتمل | المنطقة الرئيسية للتفتيش |
|---|---|---|
| جانب واحد يرتدي بشكل أسرع | الاتصال أو الضغط غير المتكافئ | محاذاة العجلات وتركيبها |
| يتغير الملف الشخصي بسرعة | حمل الطحن المفرط | معدل التغذية وعمق الطحن |
| ارتداء جلخ موضعي | الاتصال غير المتكافئ أو التبريد | منطقة الاتصال وتوزيع المبرد |
| زيادة تقطيع الحافة | حالة العجلة أو عدم استقرار العملية | مواصفات العجلة ومعلمات الطحن |
الهدف ليس تحديد سبب واحد على الفور. إنه لتضييق أي جزء من العملية ينتج الحمل غير الطبيعي.
بمجرد تحديد السبب المحتمل، يجب أن يركز الإجراء التصحيحي على استعادة الاتصال المستقر وتوزيع الحمل.
يجب أن يأخذ اختيار العجلة بعين الاعتبار أكثر من القطر وحجم الحصى. يؤثر نوع الزجاج، والسمك، وهندسة الحافة، والتشطيب المطلوب، وتكوين الماكينة، وحجم الإنتاج على مواصفات العجلة المناسبة.
يمكن للعجلة المصممة لتطبيق معين أن توفر توازنًا أفضل بين قدرة القطع والاحتفاظ بالملف الشخصي ومقاومة التآكل. وهذا مهم بشكل خاص عند معالجة منتجات زجاجية مختلفة على نفس خط الإنتاج.
التثبيت المتسق ضروري للطحن المتكرر. يجب أن يكون سطح التثبيت نظيفًا، ويجب تثبيت العجلة بشكل صحيح، ويجب أن يظل المغزل والتركيب في حالة جيدة.
تعتبر الفحوصات المنتظمة ذات أهمية خاصة عندما يعمل خط الإنتاج لفترات طويلة. يمكن أن يؤثر التآكل الميكانيكي أو الحطام المتراكم تدريجيًا على المحاذاة حتى عندما يكون إعداد الماكينة الأصلي صحيحًا.
وبمجرد إنشاء المعلمات المناسبة، ينبغي تجنب التغييرات غير الضرورية. إن زيادة سرعة الإنتاج دون النظر إلى حمل الطحن الناتج يمكن أن يؤدي إلى تقصير عمر العجلة وإحداث عدم الاستقرار.
يجب تقييم تعديلات المعلمات جنبًا إلى جنب مع جودة الحافة وتآكل العجلات والاهتزاز ومخرجات الإنتاج. قد يؤدي معدل التغذية الأقل قليلاً في بعض الأحيان إلى نتيجة إجمالية أفضل إذا أدى إلى تحسين استقرار العجلة بشكل كبير وتقليل تكرار الاستبدال.
يجب أن يصل سائل التبريد إلى منطقة الطحن بشكل متساوٍ ومستمر. يجب فحص الفوهات للتأكد من عدم وجود انسداد أو إزاحة، ويجب صيانة نظام التبريد وفقًا لمتطلبات المعدات.
يعد التبريد المستقر مهمًا بشكل خاص عندما تضع ظروف الإنتاج حملاً عاليًا على العجلة. يمكن أن يساعد في التحكم في التغير الحراري والحفاظ على سلوك طحن أكثر اتساقًا.
لا يعني كل نمط تآكل غير متساوٍ أنه يجب استبدال العجلة على الفور. يجب أن يعتمد القرار على ما إذا كانت العجلة لا تزال قادرة على تلبية أداء المعالجة المطلوب.
قد تحتاج العجلة إلى الاستبدال عندما يتغير شكلها بدرجة كافية للتأثير على هندسة الحافة، أو عند زيادة التقطيع أو عيوب السطح، أو عندما يصبح من الصعب التحكم في مقاومة الطحن والاهتزاز. يعد اتساق الأبعاد مؤشرًا عمليًا آخر، خاصة لتطبيقات الزجاج الدقيقة.
يختلف عمر الخدمة الفعلي أيضًا وفقًا للمادة الزجاجية، والسمك، وعمق الطحن، ومواصفات العجلة، والماكينة، وظروف التشغيل. لا يمكن لقيمة الأميال الثابتة أن تمثل كل تطبيق بدقة.
النقطة المهمة هي تجنب استخدام العجلة لأنها لا تزال تحتوي على مادة كاشطة مرئية. إذا لم تعد العجلة قادرة على الحفاظ على شكل الطحن المطلوب أو جودة الحافة، فقد يكون عمر الخدمة العملي لها قد انتهى بالفعل.
يؤثر تصميم العجلة بشكل مباشر على مدى ثبات أداء عجلة طحن الماس بمرور الوقت. تؤثر جودة الكشط، وخصائص الروابط، وهندسة العجلة، والاحتفاظ بالملف الجانبي، ودقة التصنيع على الطريقة التي تستجيب بها العجلة لأحمال الطحن المتكررة.
بالنسبة لمعالجة الزجاج، يعد التوازن بين الحدة ومقاومة التآكل أمرًا مهمًا بشكل خاص. إن العجلة التي تقطع بشكل فعال ولكنها تتآكل بسرعة كبيرة قد تزيد من تكرار الاستبدال. يمكن للعجلة ذات مقاومة التآكل القوية ولكن قدرة القطع غير الكافية أن تزيد من مقاومة الطحن وتقلل من كفاءة العملية.
جودة التصنيع مهمة أيضًا. يمكن أن تساعد الأبعاد الدقيقة والتوازن الديناميكي المناسب في تقليل الاهتزاز ودعم التشغيل المستقر، خاصة عند سرعات المغزل العالية. الهدف ليس مجرد إنتاج عجلة ذات عمر نظري طويل، بل عجلة يمكنها الحفاظ على أداء طحن مفيد طوال تلك الحياة.
التصميم الخاص بالتطبيق هو اعتبار آخر. يمكن أن يكون للزجاج الكهروضوئي وزجاج السيارات وزجاج الأجهزة سماكات مختلفة ومتطلبات حافة وأحجام إنتاج وتكوينات للمعدات. لا ينبغي تلقائيًا افتراض أن مواصفات العجلة التي تعمل بشكل جيد في أحد التطبيقات هي الأمثل لتطبيق آخر.
على سبيل المثال، تشتمل مجموعة منتجات معالجة الزجاج من Meijie على حلول مخصصة لتطبيقات مختلفة، بما في ذلك عجلة طحن الزجاج الكهروضوئي، وعجلة طحن زجاج الأجهزة، وعجلة طحن زجاج السيارات. توفر هذه التصميمات الخاصة بالتطبيقات أساسًا لمطابقة الأدوات الكاشطة مع متطلبات معالجة الزجاج المختلفة بدلاً من الاعتماد على مواصفات عالمية واحدة.
عادة ما يكون التآكل غير المتساوي لعجلات الطحن الزجاجية علامة على أن ظروف الطحن غير متوازنة بشكل كامل. قد يكون السبب هو المحاذاة الميكانيكية، أو التثبيت، أو ضغط الطحن، أو معلمات المعالجة، أو مواصفات العجلة، أو التبريد، أو التغييرات في الزجاج نفسه.
الاستجابة الأكثر فعالية هي الفحص المنظم بدلاً من الاستبدال الفوري للعجلة. يمكن أن يؤدي فحص العجلة والماكينة والمعلمات ونظام التبريد وظروف قطعة العمل إلى الكشف عن مكان توليد الحمل الإضافي.
بالنسبة لخطوط الإنتاج التي تكون فيها جودة الحافة والإنتاجية أمرًا مهمًا، يجب أن يكون الهدف هو التآكل المتوقع بدلاً من مجرد الحد الأقصى لعمر العجلة. يمكن أن تساعد عجلة الطحن الزجاجية المطابقة بشكل صحيح، جنبًا إلى جنب مع ظروف الماكينة المستقرة ومعلمات الطحن الخاضعة للتحكم، في الحفاظ على جودة الحافة المتسقة مع تقليل تكاليف المواد الاستهلاكية ووقت التوقف عن العمل غير الضرورية.