Aug 27,2026
ما الذي يسبب التآكل غير المتساوي لعجلات طحن الزجاج؟
تضع معالجة زجاج العرض متطلبات صارمة على جودة الحافة، ودقة الأبعاد، واتساق الإنتاج. غالبًا ما يتطلب زجاج الغطاء لشاشات عرض المركبات ولوحات اللمس OGS (One Glass Solution) ومجموعات أدوات LCD وشاشات التحكم الصناعية معالجة دقيقة للحواف والزاوية، حيث يمكن أن تؤثر العيوب البسيطة على التجميع أو المظهر أو موثوقية المكون النهائي. في هذه التطبيقات، عجلة الطحن ليست مجرد أداة مستهلكة لإزالة المواد. خصائصه الكاشطة، الاستقرار الهيكلي، تبديد الحرارة، والتوافق مع معدات المعالجة كلها تؤثر على النتيجة النهائية.
بالمقارنة مع طحن الزجاج العام، تتطلب معالجة حواف زجاج الشاشة تحكمًا وثيقًا في التقطيع والشقوق الصغيرة وتشطيب السطح وهندسة الحواف. كما يوفر الزجاج الرقيق قدرًا أقل من التحمل لقوة الطحن المفرطة أو ظروف المعالجة غير المستقرة. بالنسبة للمصنعين الذين يقومون بتشغيل معدات الحواف الآلية أو عالية السرعة، تحتاج عجلة طحن زجاج العرض المناسبة إلى الحفاظ على دقة القطع واستقرار الأبعاد طوال الإنتاج المستمر.
تتناول هذه المقالة العوامل الرئيسية التي تحدد أداء عجلة الطحن في معالجة حافة زجاج الشاشة، بما في ذلك حدة العجلة والتحكم في التقطيع وتبديد الحرارة وإزالة الرقائق ومقاومة التآكل وتوافق الماكينة ومعلمات المعالجة. توفر هذه العوامل أساسًا عمليًا لتقييم عجلات الطحن لتطبيقات زجاج العرض الدقيقة.
يتم استخدام زجاج العرض في التطبيقات التي ترتبط فيها الجودة البصرية ودقة الأبعاد ارتباطًا وثيقًا. قد يحتوي زجاج غطاء شاشة السيارة ولوحات اللمس OGS ومجموعات أدوات LCD وشاشات التحكم المركزية على زوايا منحنية أو ملفات تعريف حافة محددة أو حواف طرفية تتطلب طحنًا متحكمًا قبل عمليات التجميع أو التشطيب اللاحقة.
تؤثر خصائص قطعة العمل بشكل مباشر على المتطلبات الموضوعة على عجلة الطحن. المقاطع الزجاجية الرقيقة حساسة بشكل خاص للضغط الميكانيكي المفرط. يمكن أن تؤدي العجلة غير المناسبة أو العملية غير المستقرة إلى تقطيع الحواف، أو الشقوق الصغيرة، أو انحرافات الأبعاد، أو شكل حافة غير متناسق. قد لا تكون هذه العيوب مرئية دائمًا مباشرة بعد الطحن، ولكنها قد تسبب مشاكل أثناء العمليات اللاحقة مثل التنظيف أو الطلاء أو الربط أو التجميع.
لهذا السبب، يتطلب طحن زجاج الشاشة عمومًا مزيجًا من إزالة المواد بكفاءة والتحكم في تلف السطح. إن العجلة التي تزيل المواد بسرعة ولكنها تولد حرارة زائدة أو تلحق الضرر بالحواف لا توفر حلاً إنتاجيًا موثوقًا. هدف المعالجة هو الحفاظ على توازن مناسب بين كفاءة الإزالة، وسلامة الحافة، ودقة الأبعاد، واستقرار الأداة.
تعد جودة الحافة أحد أهم الاعتبارات في معالجة زجاج شاشات العرض الدقيقة. يجب أن يزيل الطحن الكمية المطلوبة من المواد مع الحد من التقطيع والأشكال الأخرى من تلف الحواف.
يمكن أن يتأثر التقطيع بخصائص الكشط، وحالة العجلة، وعمق الطحن، ومعدل التغذية، وسرعة المغزل، والتصميم الهيكلي للعجلة. عندما تصبح عملية الكشط غير مستقرة، قد يتطور تلف موضعي على طول الحافة المعالجة. بالنسبة لزجاج الشاشة الرقيق، يمكن أن تكون هذه العيوب ذات أهمية خاصة نظرًا لوجود كمية أقل من المواد المتاحة لتحمل الطحن العنيف.
لذلك تحتاج عجلة الطحن المناسبة من الزجاج البلوري السائل إلى سلوك قطع متسق عبر سطح العمل. يساعد التعرض الكاشط المستقر في الحفاظ على إزالة المواد بشكل يمكن التنبؤ به ويقلل من التغيرات المفاجئة في قوة الطحن أثناء الإنتاج.
تتطلب العديد من مكونات الشاشة أبعاد حافة دقيقة لتحقيق المحاذاة المناسبة مع العلب أو وحدات اللمس أو المكونات البصرية أو الأجزاء الهيكلية الأخرى. يجب أن تحتفظ عجلة الطحن بملف عملها بشكل جيد بما فيه الكفاية للحفاظ على الشكل الهندسي المطلوب خلال دورة الإنتاج.
يمكن أن يؤدي تآكل العجلة إلى تغيير شكل الطحن الفعال تدريجيًا. إذا لم يتم التحكم في هذا التغيير، فقد يرى المشغلون اختلافًا متزايدًا في الأبعاد حتى عندما تظل إعدادات الماكينة دون تغيير. وبالتالي، تعتبر مقاومة تآكل العجلات واستقرار المظهر الجانبي من الاعتبارات المهمة إلى جانب أداء القطع الأولي.
ويحتاج مصنعو زجاج العرض أيضًا إلى تحقيق التوازن بين الدقة والإنتاجية. قد تعمل خطوط الحواف الآلية بشكل مستمر، مما يجعل أداء العجلة خلال فترات الإنتاج الممتدة أكثر أهمية من نتيجة الطحن الأولية وحدها.
يمكن لعجلة الطحن التي تجمع بين عملية القطع الحادة وتفريغ الرقاقة بكفاءة أن تقلل من مقاومة الطحن غير الضرورية. يمكن أن يؤدي الأداء المستقر أيضًا إلى تقليل تكرار استبدال العجلات، والتعديل، وانقطاع العملية، مما يساهم في إنتاج أكثر اتساقًا.
يعتمد أداء عجلة الطحن في معالجة زجاج الشاشة على عدة خصائص مترابطة. لا توجد خاصية واحدة تحدد ما إذا كانت العجلة مناسبة أم لا. يجب أن يعمل نظام الكشط وهيكل العجلة وظروف المعالجة وتكوين الماكينة معًا.
تشمل العوامل الرئيسية التي يجب تقييمها ما يلي:
يجب تقييم هذه العوامل وفقًا لقطعة العمل الفعلية، ومرحلة المعالجة، ومتطلبات الإنتاج بدلاً من الاعتماد على مواصفات واحدة.
تؤثر الحدة بشكل مباشر على سلوك القطع لعجلة الطحن. يمكن للمواد الكاشطة الماسية ذات خصائص القطع المناسبة إزالة الزجاج بكفاءة مع الحد من قوة الطحن المطلوبة لإزالة المواد.
بالنسبة لتطبيقات زجاج العرض، فإن الحدة لها أهمية تتجاوز سرعة المعالجة. يمكن للعجلة التي تحافظ على عملية القطع الفعالة أن تدعم معالجة أكثر سلاسة للحواف وتساعد على منع القوة المفرطة التي قد تساهم في تلف الحواف. تعتبر الحدة المستقرة ذات أهمية خاصة عند معالجة الزجاج الرقيق أو إجراء عملية طحن دقيقة للزاوية.
وفي الوقت نفسه، قد يكون التركيز المفرط على الحدة الأولية أمرًا مضللاً. إذا فقد الهيكل الكاشط قدرته على القطع بسرعة، فقد تولد العجلة مقاومة متزايدة للطحن مع استمرار الإنتاج. ولذلك ينبغي تقييم الأداء المفيد للعجلة خلال فترة خدمتها وليس فقط أثناء التشغيل الأولي.
يعد التقطيع المنخفض متطلبًا أساسيًا لطحن عجلات زجاج العرض. يمكن أن يؤثر تلف الحواف على المظهر والسلامة الميكانيكية للمكون المعالج.
العلاقة بين العجلة وظروف العملية مهمة هنا. خصائص الكشط، وبنية الأخدود، وعمق الطحن، ومعدل التغذية، والتبريد كلها تؤثر على التفاعل بين العجلة والزجاج. يمكن أن يساعد هيكل العجلة المستقر في الحفاظ على عملية طحن متسقة بدلاً من إنتاج ظروف تلامس غير منتظمة.
بالنسبة للمصنعين الذين يتعاملون مع تطبيقات العرض الصعبة، يجب أن يشمل التقييم جودة الحافة الفعلية بعد المعالجة بدلاً من التركيز فقط على سرعة الطحن.
يمكن أن يصبح تراكم الحرارة مصدر قلق أثناء الطحن المستمر عالي السرعة. يتمتع الزجاج بقدرة محدودة على تحمل الإجهاد الحراري الموضعي، في حين أن بقايا الطحن يمكن أن تتداخل مع التلامس بين السطح الكاشط وقطعة العمل.
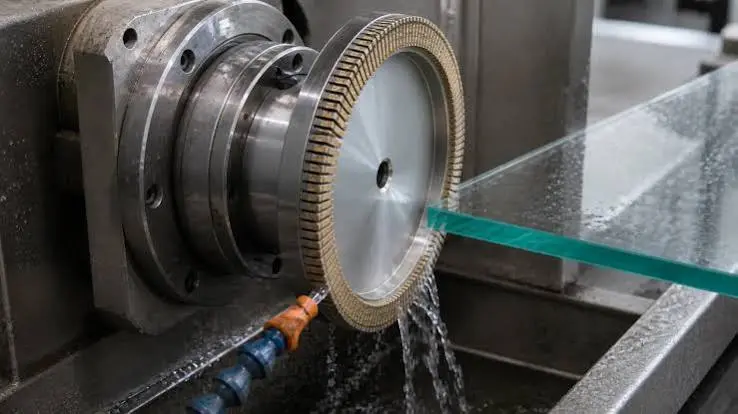
تساعد إزالة الرقاقة الفعالة في الحفاظ على منطقة الطحن نظيفة. يمكن لبنية الأسنان الكثيفة والموحدة أن توفر مسارات لطحن الحطام والتبريد أثناء الحواف، مما يقلل من احتمالية تراكم الحطام الذي يؤثر على سطح المعالجة.
يصبح هذا العامل ذا أهمية متزايدة عندما يعمل خط الإنتاج بسرعات دوران عالية أو يعالج مكونات متعددة بشكل مستمر. ينبغي النظر في تبديد الحرارة وتفريغ الرقائق معًا لأن كلاهما يؤثر على استقرار منطقة الطحن.
تتغير عجلة الطحن تدريجياً مع استهلاك المواد الكاشطة. يمكن أن يؤدي التآكل المفرط أو غير المتساوي إلى تغيير شكل العجلة وبالتالي التأثير على أبعاد الحافة.
بالنسبة لتطبيقات زجاج العرض الدقيقة، يجب مراعاة مقاومة التآكل فيما يتعلق بثبات الأبعاد. من الأسهل إدارة العجلة ذات سلوك التآكل المتوقع ضمن عملية إنتاج قائمة لأن التغييرات في هندسة الحافة أكثر قابلية للتحكم.
الهدف ليس بالضرورة زيادة عمر العجلة النظري إلى أقصى حد على حساب أداء القطع. النهج الأفضل هو تحقيق توازن عملي بين كفاءة القطع وجودة الحافة واتساق الأبعاد وتكرار الاستبدال.
| عامل عجلة الطحن | الأهمية في معالجة زجاج العرض |
|---|---|
| حدة | يدعم إزالة المواد بكفاءة وقوة طحن يمكن التحكم فيها |
| التحكم في التقطيع | يساعد في الحفاظ على سلامة الحافة وتقليل عيوب المعالجة |
| تبديد الحرارة | يحد من تراكم الحرارة أثناء الطحن المستمر |
| إزالة الشريحة | يحافظ على منطقة الطحن واضحة ويدعم المعالجة المستقرة |
| ارتداء المقاومة | يساعد في الحفاظ على أداء العجلة خلال دورات الإنتاج الأطول |
| الاستقرار الأبعاد | يدعم أبعاد وملامح الحافة المتسقة |
تضع المراحل المختلفة لمعالجة حواف زجاج الشاشة متطلبات مختلفة على عجلة الطحن. لا تواجه العجلة المستخدمة لإزالة المواد العدوانية بالضرورة نفس المتطلبات التي تواجهها العجلة المستخدمة للتشطيب الدقيق.
عادةً ما يكون طحن الزوايا مطلوبًا عندما يكون لزجاج العرض أشكال هندسية محددة أو حواف مشكلة. يجب أن تتبع العجلة ملف التعريف المطلوب مع الحفاظ على إزالة مستقرة للمواد.
في هذه العملية، ترتبط الحدة واستقرار الملف الشخصي ارتباطًا وثيقًا. يمكن أن تؤدي قدرة القطع غير الكافية إلى زيادة مقاومة الطحن، في حين أن هندسة العجلة غير المستقرة يمكن أن تسبب انحرافات في الزاوية النهائية. يعد التحكم في التقطيع مهمًا أيضًا لأن مناطق الزوايا قد تركز الضغط الميكانيكي أثناء المعالجة.
بالنسبة لزجاج غطاء شاشة السيارة والمكونات المماثلة، يجب أن توفر عجلة الطحن اتصالًا ثابتًا مع الزجاج في جميع أنحاء هندسة الزاوية بدلاً من الأداء المناسب فقط على الحواف المستقيمة.
يتطلب طحن الحافة الطرفية تحكمًا وثيقًا في أبعاد الحافة وجودة السطح. يمكن أن تصبح الاختلافات الصغيرة في الأبعاد كبيرة عندما يجب أن يتناسب المكون الزجاجي بدقة مع مجموعة أخرى.
يجب أن تحافظ العجلة على عمل جلخ ثابت وهندسة مستقرة طوال دورة المعالجة. يجب أيضًا التحكم في معدل التغذية وعمق الطحن بحيث تظل إزالة المواد قابلة للتنبؤ بها.
وبالتالي، يجب أن تدعم عجلة طحن زجاج الشاشة عالية الجودة كلاً من دقة الحافة والإنتاج المستقر بدلاً من تحسين معدل الإزالة الأقصى فقط.
الطحن الخشن والطحن النهائي لهما أهداف مختلفة. يركز الطحن الخشن بشكل أكبر على إزالة المواد بكفاءة، بينما يركز الطحن النهائي بشكل أكبر على جودة الحافة ودقة الأبعاد وحالة السطح.
يمكن أن يعمل الحل الخام والنهائي المتكامل على تبسيط المعالجة حيث يتطلب التطبيق إزالة فعالة وتشطيبًا يمكن التحكم فيه. ومع ذلك، لا تزال ظروف الطحن الفعلية بحاجة إلى أن تتوافق مع هيكل العجلة، وسمك الزجاج، والمعدات، وسرعة الإنتاج.
| مرحلة المعالجة | متطلبات الطحن الرئيسية |
|---|---|
| طحن الزاوية | دقة الملف الشخصي والحدة وإزالة المواد بشكل مستقر |
| طحن الحافة الطرفية | تقطيع منخفض، واتساق الأبعاد، وجودة حافة يمكن التحكم فيها |
| طحن خشن | إزالة المواد بكفاءة، تفريغ الرقاقة، مقاومة التآكل |
| الانتهاء من الطحن | جودة السطح، دقة الحافة، استقرار الأبعاد |
لا ينبغي فصل اختيار عجلة الطحن عن تكوين الماكينة. يمكن أن تتمتع العجلة بخصائص كاشطة مناسبة ولكنها لا تزال تنتج نتائج غير مرضية إذا كانت أبعادها أو تكوين التركيب أو نطاق التشغيل لا تتطابق مع المعدات.
بالنسبة لحواف زجاج العرض الآلي، يجب على الشركات المصنعة تقييم العلاقة بين العجلة ومحور دوران الماكينة، ونظام التركيب، وسرعة الدوران، وطريقة المعالجة. يمكن أن تؤثر هندسة الأخدود أيضًا على حالة التلامس بين العجلة والزجاج.
تفرض المعدات عالية السرعة متطلبات إضافية على ثبات العجلات. مع زيادة سرعة المغزل، يجب أن تحافظ العجلة على التشغيل الموثوق دون اهتزاز مفرط أو اتصال غير مستقر. وبالتالي يصبح التوازن الديناميكي المناسب، ودقة التركيب، وتوافق المعدات عناصر مهمة في عملية الطحن الشاملة.
تعتبر آلات الحواف المزدوجة أحد الاعتبارات المهمة الأخرى. عند استخدام نفس نوع العجلة عبر معدات من شركات مصنعة مختلفة، يجب التحقق من توافق الأبعاد والتركيب بدلاً من افتراضه.
على سبيل المثال، يمكن تحديد عجلة طحن مصممة لمعالجة زجاج العرض الدقيق بقطر عجلة صغير وأبعاد ساق محددة لتناسب معدات الحواف المدمجة. تعتبر هذه المواصفات الميكانيكية ذات صلة بالتطبيق العملي تمامًا مثل أداء المواد الكاشطة.
ولذلك فإن التقييم الأكثر موثوقية يأخذ في الاعتبار ثلاثة عناصر معًا:
خصائص قطعة العمل + عجلة الطحن + معدات المعالجة
يمكن أن يؤدي تجاهل أي من هذه العناصر إلى نتائج غير متناسقة.
تحدد معلمات المعالجة كيفية تفاعل عجلة الطحن مع الزجاج. حتى العجلة المصممة جيدًا يمكن أن تقدم نتائج غير متناسقة عندما تكون سرعة المغزل أو معدل التغذية أو عمق الطحن أو ظروف التبريد غير متوافقة بشكل جيد مع التطبيق.
تؤثر سرعة المغزل على سلوك القطع الكاشطة، وقوة الطحن، وتوليد الحرارة، وكفاءة الإنتاج. يمكن أن تعمل الحواف عالية السرعة على تحسين الإنتاجية، ولكنها تزيد أيضًا من أهمية استقرار العجلة وإدارة الحرارة.
يمكن أن يعمل تطبيق طحن الزجاج ذو الشاشة الدقيقة التمثيلية ضمن نطاق سرعة المغزل الذي يتراوح بين 18000 و32000 دورة/دقيقة. تعتمد نقطة التشغيل المناسبة على المعدات، وتصميم العجلات، وخصائص الزجاج، وهدف المعالجة.
لا ينبغي التعامل مع الحد الأقصى لسرعة الماكينة المتوفرة تلقائيًا على أنه إعداد الإنتاج الأمثل. يظل استقرار العملية وجودة الحافة النهائية من معايير التقييم الأساسية.
يحدد معدل التغذية مدى سرعة تحرك قطعة العمل عبر منطقة الطحن. يمكن أن يؤدي معدل التغذية الأعلى إلى زيادة الإنتاجية، ولكنه قد يؤدي أيضًا إلى زيادة حمل الطحن إذا لم تتم مطابقة العجلة والمعلمات الأخرى بشكل صحيح.
بالنسبة لتطبيق طحن زجاج الشاشة المشار إليه، يتوفر نطاق معدل تغذية يتراوح بين 300-1200 مم/دقيقة. يجب تحديد الإعداد الفعلي من خلال اختبار العملية وضبطه وفقًا لسمك الزجاج وعمق الطحن وحالة العجلة وجودة الحافة المطلوبة.
يحدد عمق الطحن كمية المادة التي تتم إزالتها أثناء كل تمريرة طحن. يمكن للعمق الزائد أن يزيد من قوة الطحن والحمل الحراري، في حين أن العمق غير الكافي قد يقلل من كفاءة الإنتاج.
يتراوح النطاق التمثيلي لمعالجة زجاج شاشات العرض الدقيقة من 0.1 إلى 0.5 مم، مع تقسيم الظروف بين الطحن الخشن والطحن النهائي. يعد هذا التمييز مفيدًا لأن التخشين والتشطيب لهما أولويات أداء مختلفة.
عند تقييم معلمات العملية، يجب على الشركات المصنعة مراعاة ما يلي:
الهدف هو إنشاء نافذة معالجة مستقرة بدلاً من تكبير معلمة واحدة بشكل مستقل.
يتطلب اختيار عجلة طحن لزجاج العرض أكثر من مجرد مقارنة نوع المادة الكاشطة أو حجم الحبيبات. يجب على الفرق الهندسية وإدارات المشتريات تقييم التطبيق الكامل.
الاعتبار الأول هو الشغل. تحدد سماكة الزجاج وهندسة الحواف وتصميم المكونات ومتطلبات التطبيق درجة الدقة المطلوبة والتحكم في الضرر. قد يكون لزجاج غطاء شاشة السيارة ولوحات اللمس OGS وزجاج شاشة التحكم الصناعي متطلبات معالجة مختلفة على الرغم من أن جميعها تقع ضمن فئة زجاج العرض الأوسع.
الاعتبار الثاني هو مرحلة المعالجة. طحن الزاوية، وطحن الحافة الطرفية، والطحن الخشن، والطحن النهائي يضعون متطلبات مختلفة على حدة العجلة، والاحتفاظ بالملف الشخصي، وكفاءة إزالة المواد، وجودة السطح.
الاعتبار الثالث هو المعدات. يجب التحقق من سرعة المغزل، ونوع الماكينة، وأبعاد تركيب العجلة، وهيكل الأخدود، ومعدل التغذية، وظروف التبريد قبل اختيار العجلة. يعد التوافق مع المعدات الآلية ذات الحواف المزدوجة أمرًا مهمًا بشكل خاص للشركات المصنعة التي تعمل على خطوط الإنتاج المستمرة.
الاعتبار الرابع هو اتساق الإنتاج. إن العجلة التي تقدم نتيجة ممتازة على قطع العمل القليلة الأولى ولكنها تتغير بسرعة أثناء الاستخدام قد تؤدي إلى حدوث مشاكل في إدارة العمليات أكثر من العجلة ذات الأداء المستقر الذي يمكن التنبؤ به.
| متطلبات | ما يجب تقييمه |
|---|---|
| معالجة عالية السرعة | ثبات العجلة وتبديد الحرارة وإزالة الرقاقة |
| حواف دقيقة | الحدة، والاحتفاظ بالملف الشخصي، واستقرار الأبعاد |
| معالجة الزجاج الرقيق | التحكم في التقطيع وقوة الطحن |
| الإنتاج المستمر | سلوك الارتداء والاتساق وأداء الخدمة |
ولذلك، ينبغي لعملية الاختيار العملية مقارنة العينات المعالجة الفعلية، وجودة الحافة، ونتائج الأبعاد، وسرعة الإنتاج، واستهلاك العجلات. وهذا يوفر معلومات أكثر فائدة من تقييم المواصفات بشكل منفصل.
لتطبيقات زجاج العرض الدقيقة، تحتاج عجلة الطحن إلى موازنة كفاءة القطع مع إزالة المواد الخاضعة للتحكم والتشغيل المستقر. يمكن أن تدعم المواد الكاشطة الماسية الحادة الحواف الفعالة، بينما يساعد التصميم الهيكلي المناسب على إدارة الحرارة وحطام الطحن أثناء المعالجة المستمرة.
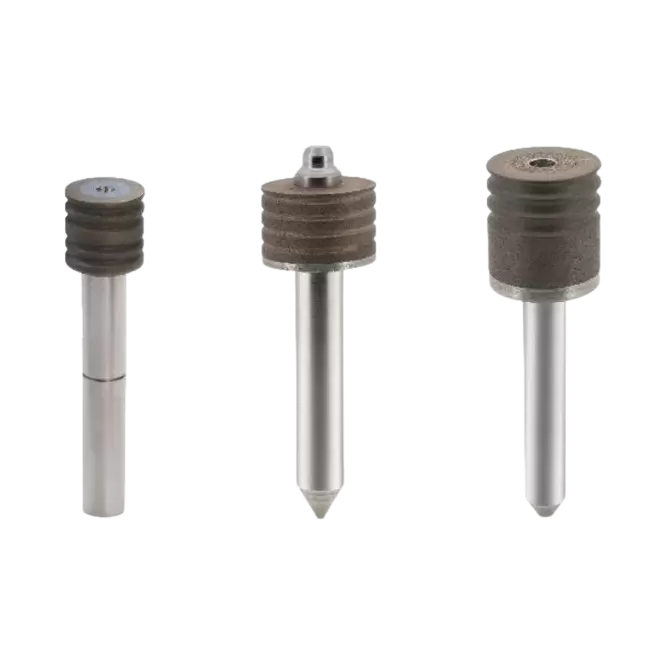
لقد تم تصميم عجلات طحن Meijie لزجاج العرض لمعالجة الزجاج الدقيق في صناعة عرض المركبات، بما في ذلك زجاج غطاء عرض المركبات، ولوحات اللمس OGS، ومجموعات أدوات LCD، وشاشات عرض التحكم الصناعي. يغطي التطبيق طحن الزوايا والطحن الدقيق للحافة الطرفية، مع دعم حلول الطحن الخام والنهائي المتكاملة.
تم تصميم العجلة وفقًا للعديد من المتطلبات التي تمت مناقشتها خلال هذه المقالة. توفر تركيبته الكاشطة الماسية دقة قطع عالية، وتدعم الحواف الفعالة والسلسة. يعزز هيكل الأسنان الكثيف والموحد تبديد الحرارة وتفريغ الرقائق، مما يساعد في الحفاظ على منطقة طحن أكثر استقرارًا أثناء المعالجة. يتم أيضًا أخذ توافق المعدات في الاعتبار، حيث تم تصميم العجلة لآلات ذات حواف مزدوجة من شركات مصنعة مختلفة.
تشمل المواصفات المتوفرة أقطار العجلات من 10 إلى 15 مم، وأقطار الساق 6 مم و10 مم، وتكوينات الأخدود شبه المنحرفة أو على شكل حرف U أو بدون أخدود. نطاق الحصى هو 400#–1200#، بينما يغطي التطبيق المشار إليه سماكة الزجاج بما في ذلك 0.5T، و0.7T، و1.1T.
بالنسبة لظروف المعالجة، تشير معلمات المنتج إلى سرعات دوران المعدات التي تتراوح بين 18000-32000 دورة/دقيقة، ومعدلات التغذية 300-1200 مم/دقيقة، وأعماق الطحن 0.1-0.5 مم، مقسمة بين الطحن الخام والطحن النهائي. توفر هذه المواصفات مرجعًا للتطبيقات التي تتطلب معالجة حواف يمكن التحكم فيها على زجاج الشاشة الرقيق.
ومع ذلك، يجب دائمًا اختيار العجلة المناسبة وفقًا للمادة الزجاجية الفعلية، وهندسة الحواف، وتكوين المعدات، ونتيجة المعالجة المطلوبة. توفر مواصفات المنتج نقطة البداية؛ التحقق من صحة العملية يحدد ظروف التشغيل النهائية.
تتطلب معالجة حواف زجاج الشاشة مستوى أعلى من التحكم مقارنة بإزالة المواد الزجاجية الأساسية. الحدة، والتحكم في التقطيع، وتبديد الحرارة، وإزالة الرقاقة، ومقاومة التآكل، واستقرار الأبعاد، والتوافق مع الماكينة، كلها تساهم في جودة واتساق الحافة النهائية.
تختلف المتطلبات أيضًا وفقًا لمرحلة المعالجة. يتطلب طحن الزوايا تحكمًا مستقرًا في المظهر الجانبي، ويتطلب طحن الحواف الطرفية اتساق الأبعاد وتلفًا منخفضًا للحافة، في حين أن الطحن الخشن والنهائي يضع أولويات مختلفة على إزالة المواد وجودة السطح.
يجب مراعاة معلمات المعالجة مع خصائص العجلة. يمكن أن تؤدي سرعة المغزل ومعدل التغذية وعمق الطحن والتبريد وتكوين المعدات إلى تغيير التفاعل بين العجلة والزجاج. وبالتالي فإن عجلة طحن زجاج العرض المناسبة تقنيًا هي تلك التي تتوافق مع نظام المعالجة الكامل بدلاً من تلك المحددة من مواصفات واحدة.
بالنسبة لمصنعي شاشات المركبات ولوحات اللمس OGS ومكونات شاشات الكريستال السائل وشاشات التحكم الصناعية، فإن تقييم العجلة وفقًا لمتطلبات قطع العمل الفعلية وظروف الإنتاج يوفر أساسًا أكثر موثوقية لتحقيق جودة حافة مستقرة ومعالجة فعالة ونتائج أبعاد متسقة.