Oct 10,2026
كيف يتم تشكيل الأخاديد والتشكيلات الجانبية في مكونات السيراميك شبه الموصلة؟
يعد تقطيع حافة الزجاج مشكلة جودة شائعة في معالجة الزجاج الدقيقة. يمكن أن تظهر الرقائق الصغيرة والشقوق الصغيرة والحواف الخشنة والمقاطع غير المنتظمة عندما لا تتوافق عملية الطحن بشكل صحيح مع المادة الزجاجية أو عجلة الطحن أو المعدات أو معلمات المعالجة. بالنسبة للشركات المصنعة التي تقوم بمعالجة زجاج الخلايا الكهروضوئية أو الأجهزة أو زجاج السيارات، يمكن أن تؤثر هذه العيوب على جودة الحافة واتساق الأبعاد وإنتاجية الإنتاج ومعدلات إعادة العمل.
السبب ليس دائمًا عجلة الطحن نفسها. يمكن أن يؤثر حجم حبيبات الماس، وتآكل العجلة، وشكل العجلة، وضغط الطحن، ومعدل التغذية، وعمق الطحن، واهتزاز الماكينة، ونفاذ العجلة، وظروف التبريد على النتيجة. وبالتالي فإن النهج المنهجي لتقطيع حافة الزجاج يحتاج إلى النظر في عملية الطحن الكاملة بدلاً من معلمة واحدة.
يشرح هذا الدليل الأسباب الرئيسية للتقطيع أثناء طحن الزجاج، وكيفية تحديد مصدر المشكلة، وكيفية اختيار عجلة طحن الزجاج المناسبة لمعالجة الحواف بشكل أكثر استقرارًا.
تحدث تقطيع الزجاج عندما تنفصل المادة عن الحافة بدلاً من إزالتها في عملية طحن خاضعة للرقابة. نظرًا لأن الزجاج هش، فإن الضغط الميكانيكي المفرط يمكن أن يؤدي إلى تلف موضعي حول منطقة الطحن. يمكن أن تتراوح شدة الضرر من رقائق الحواف الصغيرة إلى الشقوق المرئية أو المظهر غير المنتظم للحافة.
تشمل العلامات الشائعة لتقطيع حافة الزجاج ما يلي:
يمكن أن يوفر موقع الخلل ومظهره أدلة مفيدة. قد تشير التقطيع المتركز في أجزاء معينة من الحافة إلى وجود مشكلة في ملف تعريف العجلة، أو محاذاة الماكينة، أو ظروف الطحن المحلية. قد يشير الضرر الأكثر اتساقًا عبر الحافة بأكملها إلى مواصفات العجلة، أو اختيار الحصى، أو معدل التغذية، أو ضغط الطحن.
لهذا السبب، لا ينبغي للمشغلين أن يفترضوا على الفور أن عجلة طحن الزجاج المعيبة هي السبب الوحيد. يجب النظر في عجلة الطحن والآلة وخصائص الزجاج ومعلمات العملية معًا.
تنتج تقطيع الزجاج عادةً عن عدم التوازن بين عملية الطحن وقوة حافة الزجاج. عندما يكون القطع الكاشطة عدوانيًا للغاية، أو غير مستقر، أو غير مطابق للتطبيق، فإن قوة الطحن يمكن أن تسبب كسورًا غير مرغوب فيها بدلاً من إنتاج حافة يمكن التحكم فيها.
عجلة الطحن لها تأثير مباشر على كيفية إزالة المواد من حافة الزجاج. يجب أن تتوافق العجلة مع نوع الزجاج، وسمكه، وهندسة الحافة المطلوبة، ومعدات المعالجة، والتشطيب المطلوب. إن استخدام مواصفات عجلة غير مناسبة يمكن أن يجعل عملية الطحن أقل استقرارًا ويزيد من خطر حدوث عيوب في الحواف.
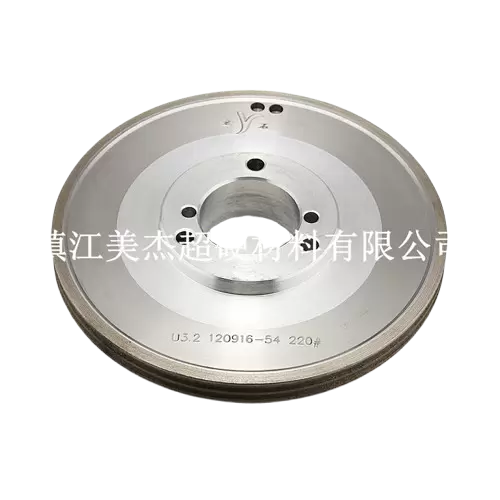
يجب أن توفر عجلة الطحن الزجاجية المناسبة عملية كاشطة يمكن التحكم فيها مع الحفاظ على شكلها المقصود وخصائص القطع طوال دورة الطحن. تؤثر عوامل مثل حجم حبيبات الماس، وخصائص الرابطة، وشكل العجلة، وأبعاد العجلة، على كيفية تفاعل المادة الكاشطة مع الزجاج.
وهذا مهم بشكل خاص عندما تستخدم التطبيقات المختلفة ظروف معالجة مختلفة بشكل كبير. قد يعطي طحن الزجاج الكهروضوئي ذو الحجم الكبير الأولوية للمعالجة المستقرة عالية السرعة وعمر العجلة الطويل، في حين قد يتطلب زجاج السيارات اهتمامًا أكبر بمظهر الحافة والحفاظ على الشكل.
بالنسبة لتطبيقات الزجاج المختلفة وتكوينات المعدات، توفر Meijie مجموعة من عجلات طحن معالجة الزجاج التي تغطي متطلبات الزجاج الكهروضوئي وزجاج الأجهزة وطحن زجاج السيارات.
يؤثر حجم حبيبات الماس على سلوك القطع والتشطيب السطحي الذي تنتجه عجلة الطحن. قد تؤدي مواصفات الحبيبات الشديدة جدًا بالنسبة للتطبيق إلى زيادة الضغط الميكانيكي الموضعي، في حين أن المواصفات الدقيقة جدًا قد لا توفر كفاءة إزالة المواد المطلوبة.
ولذلك ينبغي النظر في الحصى المناسب مع سمك الزجاج، وهندسة الحافة، والتشطيب المطلوب، وسرعة الطحن، ومتطلبات إزالة المواد. لا يكفي اختيار الحصى بناءً على مظهر السطح المطلوب فقط.
على سبيل المثال، قد تتطلب خطوط الإنتاج التي تركز على إزالة المواد العالية مواصفات مختلفة للمواد الكاشطة عن التطبيقات الدقيقة التي يكون فيها تشطيب الحواف واتساق الأبعاد أكثر أهمية. ترتبط العلاقة بين حجم الحبيبات وأداء الطحن ارتباطًا وثيقًا بحالة العجلة ومعلمات العملية.
هذا هو السبب في أن اختيار المواد الكاشطة للماس يعد جزءًا مهمًا من مواصفات عجلة طحن الماس بدلاً من قرار الشراء المنعزل.
يحدد ضغط الطحن مدى قوة ملامسة المادة الكاشطة للسطح الزجاجي. يمكن أن يؤدي الضغط الزائد إلى زيادة الحمل الميكانيكي على واجهة الطحن ويجعل حافة الزجاج الهشة أكثر عرضة للتقطيع.
عندما يكون الضغط مرتفعًا جدًا، قد تقوم العجلة بإزالة المواد بقوة أكبر مما يمكن أن تتحمله الحافة الزجاجية. يمكن أن يصبح هذا ملحوظًا بشكل خاص عند معالجة الزجاج الرقيق أو عندما تتضمن عملية الطحن إزالة كمية كبيرة نسبيًا من المواد.
لذلك يجب التحكم في ضغط الطحن وفقًا لمواصفات العجلة، وسمك الزجاج، وعمق الطحن، ومعدل التغذية، وتكوين المعدات. إذا ظهر التقطيع بعد تغيير في سرعة الإنتاج أو متطلبات إزالة المواد، فيجب اعتبار ضغط الطحن جزءًا من عملية استكشاف الأخطاء وإصلاحها بدلاً من التعامل مع العجلة باعتبارها المتغير الوحيد.
يؤثر معدل التغذية وسرعة العجلة على مدة بقاء المادة الكاشطة على اتصال بقسم معين من حافة الزجاج وكمية المواد التي يجب إزالتها أثناء كل مرحلة من مراحل عملية الطحن.
يمكن أن يؤدي معدل التغذية المرتفع بشكل مفرط إلى زيادة الحمل الواقع على عجلة الطحن والحافة الزجاجية. إذا لم تتمكن مواصفات العجلة أو تكوين الماكينة من الحفاظ على طحن مستقر في ظل معدل الإنتاج المتزايد، فقد تصبح عيوب الحواف أكثر وضوحًا.
وفي الوقت نفسه، فإن تقليل معدل التغذية ليس هو الحل الصحيح تلقائيًا. يجب أخذ كفاءة الإنتاج، وخصائص العجلة، وسمك الزجاج، ونتيجة الطحن المقصودة في الاعتبار معًا. العملية المستقرة هي العملية التي يمكن فيها لعجلة الطحن أن تحافظ على اتصال كاشط ثابت دون خلق إجهاد موضعي مفرط.
يعد هذا التوازن مهمًا بشكل خاص في معالجة الزجاج بكميات كبيرة، حيث تحتاج خطوط الإنتاج إلى إزالة المواد بكفاءة وجودة حواف متسقة.
يحدد عمق الطحن مقدار المادة التي تتم إزالتها أثناء كل تمريرة. إذا كان العمق مفرطًا، فيجب على عجلة الطحن إزالة المزيد من المواد مرة واحدة، مما يزيد من حمل الطحن واحتمال حدوث إجهاد موضعي.
يمكن أن يصبح الخطر أكثر أهمية عند معالجة الزجاج السميك، أو تصحيح بدل حافة كبير، أو استخدام عملية طحن مخصصة لإزالة المواد الثقيلة. بدلاً من الاعتماد على مرحلة طحن قوية واحدة، قد تحتاج العملية إلى تعديل لتوزيع إزالة المواد بشكل أكثر اتساقًا.
لذلك يجب أخذ عمق الطحن في الاعتبار جنبًا إلى جنب مع حدة العجلة وحجم الحبيبات ومعدل التغذية واستقرار الماكينة. إذا زاد التقطيع بعد تغيير كمية المواد التي تمت إزالتها لكل تمريرة، فإن عمق الطحن يعد معلمة مهمة يجب التحقيق فيها.
لا تحافظ عجلة الطحن على نفس الحالة تمامًا طوال فترة خدمتها. مع تغير أداء مادة الكشط، قد تتطلب العجلة قوة أكبر لتحقيق نفس نتيجة الطحن. يمكن أن يؤثر التآكل أيضًا على المظهر الجانبي المقصود واستقرار الأبعاد للعجلة.
قد تنتج العجلة البالية جودة حافة غير متناسقة، خاصة عندما تتطلب العملية هندسة حافة محددة. إذا أصبح التقطيع أسوأ تدريجيًا بعد الإنتاج الممتد، بدلاً من الظهور مباشرة بعد تركيب عجلة جديدة، فيجب فحص تآكل العجلة.
يجب أيضًا مراعاة حالة العجلة بالإضافة إلى عمر الخدمة. تعتبر العجلة طويلة الأمد ذات قيمة فقط عندما تتمكن من الحفاظ على أداء طحن مستقر طوال عمرها القابل للاستخدام. بالنسبة للتطبيقات الدقيقة، يمكن أن يكون الاحتفاظ بالملف الجانبي وإجراءات الكشط المتسقة بنفس أهمية الكمية الإجمالية للزجاج الذي تمت معالجته قبل الاستبدال.
يجب أن يتوافق شكل العجلة مع هندسة الحافة التي يتطلبها المنتج الزجاجي. إذا لم يتطابق المظهر الجانبي مع الحافة المقصودة بشكل صحيح، فقد يصبح الاتصال بين العجلة والزجاج غير مستقر أو غير متساوٍ.
وينطبق هذا بشكل خاص على زجاج السيارات، حيث قد تتطلب المنتجات المختلفة تكوينات حافة محددة. يمكن أن تشتمل المقاطع الدائرية أو السلمية أو المسطحة أو من النوع V على ظروف اتصال مختلفة أثناء الطحن.
وبالتالي يمكن اختيار عجلة طحن زجاج السيارات الخاصة بالملف الشخصي وفقًا لهندسة المعالجة المطلوبة وتكوين المعدات. تساعد مطابقة ملف التعريف المناسبة في الحفاظ على اتصال متسق وتدعم معالجة الحواف المستقرة.
حتى عجلة الطحن المناسبة قد تنتج نتائج سيئة إذا لم تعمل الآلة في حالة مستقرة. قد يؤدي الاهتزاز المفرط، أو دوران المغزل، أو التركيب غير الصحيح للعجلة، أو مشاكل المحاذاة إلى حدوث اتصال غير متناسق بين المادة الكاشطة والزجاج.
قد يظهر الاختلاف الناتج على شكل تقطيع موضعي، أو تشطيبات غير متساوية للحواف، أو أبعاد غير متناسقة. إذا ظهر العيب بشكل متكرر في موضع معين أو تغير عند إعادة تركيب العجلة، فيجب فحص حالة الماكينة.
يعد توازن العجلات ودقة التثبيت أمرًا مهمًا أيضًا. يحتاج نظام الطحن إلى الدوران بسلاسة بحيث تحافظ المادة الكاشطة على اتصال يمكن التنبؤ به مع الزجاج طوال العملية.
الطحن يولد الحرارة في منطقة الاتصال. إذا كان التبريد غير كاف، فقد تصبح عملية الطحن أقل استقرارًا ويمكن أن تزيد التأثيرات الحرارية من الضغوط الميكانيكية الموجودة بالفعل عند حافة الزجاج.
يجب مراعاة ظروف التبريد مع سرعة الطحن ومعدل التغذية وحالة العجلة وإزالة المواد. في التطبيقات عالية الكفاءة، مجرد زيادة سرعة الإنتاج دون مراجعة نظام التبريد يمكن أن يغير ظروف الطحن الشاملة.
تساعد عملية التبريد المستقرة في الحفاظ على ظروف طحن متسقة وتدعم جودة الحافة المتوقعة، خاصة أثناء الإنتاج المستمر.
عندما تظهر تشققات حافة الزجاج، فإن تغيير عدة متغيرات في نفس الوقت قد يجعل من الصعب تحديد السبب الحقيقي. الطريقة الأكثر فعالية هي فحص عجلة الطحن والمعدات ومعلمات المعالجة وخصائص الزجاج بشكل منهجي.
عند استكشاف مشكلة التقطيع وإصلاحها، يجب على المشغلين التحقق أولاً مما يلي:
يجب أن تكون الخطوة الأولى عادةً هي تحديد ما إذا كان الخلل جديدًا أم أنه زاد تدريجيًا. التقطيع الذي يظهر مباشرة بعد تغيير العجلة قد يشير إلى مشكلة في المواصفات أو الملف الشخصي أو التثبيت أو مطابقة العملية. التقطيع الذي يتطور تدريجيًا قد يشير إلى تآكل العجلة أو فقدان المظهر الجانبي أو تغير ظروف العملية.
نمط الخلل مفيد أيضًا. يمكن أن يشير الضرر الذي يتركز في منطقة معينة إلى محاذاة الماكينة أو شكل العجلة أو ظروف الاتصال المحلية. قد يتطلب التقطيع المتسق على طول الحافة المعالجة فحصًا دقيقًا لاختيار الحصى، أو ضغط الطحن، أو معدل التغذية، أو حالة العجلة.
تعمل عملية استكشاف الأخطاء وإصلاحها التي يتم التحكم فيها على تسهيل تحديد ما إذا كانت عجلة الطحن أو الماكينة أو معلمات المعالجة بحاجة إلى التعديل.
يتطلب تقليل التقطيع أكثر من مجرد خفض سرعة الطحن. يجب أن تكون عجلة الطحن وظروف المعالجة متوافقة مع تطبيق الزجاج بحيث يمكن إزالة المواد بكفاءة دون خلق ضغط مفرط على الحافة.
يجب أخذ عدة عوامل في الاعتبار معًا عند تحسين عملية طحن الزجاج:
يجب أن يبدأ اختيار عجلة طحن الزجاج بالتطبيق وليس بمواصفات واحدة. يؤثر نوع الزجاج، والسمك، وهندسة الحواف، وتكوين الماكينة، والتشطيب المطلوب، وسرعة الإنتاج، على تصميم العجلة المناسب.
على سبيل المثال، قد تحتاج العجلة المستخدمة لمعالجة الزجاج الكهروضوئي كبير الحجم إلى إعطاء الأولوية للحدة وجودة الحافة المستقرة وعمر الخدمة. قد يركز زجاج الأجهزة بشكل أكبر على الدقة، والاحتفاظ بالملف الشخصي، والطحن العميق أو الثقيل. قد يتطلب زجاج السيارات مقاطع محددة واحتفاظًا ثابتًا بالشكل.
ولذلك تحتاج العجلة اليمنى إلى تحقيق التوازن بين كفاءة الطحن وجودة الحافة. لا ينبغي نقل المواصفات التي تعمل بشكل جيد في أحد التطبيقات تلقائيًا إلى تطبيق آخر دون مراعاة الاختلافات في متطلبات المواد والمعالجة.
يجب اختيار حبيبات الماس وفقًا للتوازن المطلوب بين إزالة المواد وإنهاء الحواف. قد تدعم المواد الكاشطة الخشنة إزالة المواد بشكل أكثر عدوانية، في حين يمكن استخدام المواد الكاشطة الدقيقة عند الحاجة إلى عملية طحن وإنهاء أكثر تحكمًا.
ومع ذلك، لا ينبغي النظر في حجم الحبيبات بشكل مستقل. سمك الزجاج، وشكل العجلة، ومعدل التغذية، وعمق الطحن، وحالة الماكينة، وجودة الحافة المطلوبة كلها تؤثر على النتيجة النهائية.
عند وجود التقطيع، قد يكون تغيير الحبيبات مفيدًا، ولكن يجب تقييمه مع معلمات الطحن الأخرى. لا يمكن لمواصفات الحبيبات المناسبة أن تعوض إلى أجل غير مسمى الضغط الزائد، أو معدل التغذية غير الصحيح، أو نفاذ العجلة، أو المظهر الجانبي غير المناسب.
يصبح شكل العجلة مهمًا بشكل خاص عندما يتطلب الزجاج هندسة حافة محددة. يمكن أن يؤدي عدم التطابق بين شكل العجلة والحافة المرغوبة إلى حدوث تلامس غير متساوٍ ويؤثر على دقة الأبعاد وجودة الحافة.
بالنسبة لزجاج السيارات، قد تتضمن متطلبات التشكيل الجانبي تكوينات من النوع V، أو الحافة المستديرة، أو حافة السلم، أو الحافة المسطحة. ولذلك ينبغي أن تكون عجلة الطحن مطابقة للهندسة المقصودة والمعدات المستخدمة للمعالجة.
يمكن لعجلة طحن زجاج السيارات المختارة بشكل صحيح أن تدعم المعالجة المستقرة حيث تعد دقة الملف الشخصي والاحتفاظ بالشكل من الاعتبارات المهمة.
يجب تعديل معلمات الطحن كمجموعة وليس بشكل فردي. يؤثر معدل التغذية، وعمق الطحن، والضغط، وسرعة العجلة على بعضها البعض، ويمكن أن يؤدي تغيير معلمة واحدة إلى تغيير حالة الطحن الإجمالية.
إذا زاد التقطيع بعد زيادة سرعة الإنتاج، فيجب تقييم العجلة والعملية لتحديد ما إذا كان معدل التغذية الجديد يظل مناسبًا. وبالمثل، فإن زيادة إزالة المواد دون مراجعة عمق الطحن وحالة العجلة يمكن أن يؤدي إلى زيادة الحمل على حافة الزجاج.
ولذلك، يجب أن يركز تحسين العملية على الحفاظ على علاقة مستقرة بين إزالة المواد، وأداء العجلة، وقدرة الماكينة.
يعد استقرار الماكينة أمرًا ضروريًا لطحن حافة الزجاج بشكل متسق. يمكن أن يؤدي الاهتزاز المفرط أو نفاذ العجلة إلى خلق ظروف تلامس متقلبة، حتى عندما تكون مواصفات العجلة نفسها مناسبة.
يمكن أن تساعد الفحوصات المنتظمة لتركيب العجلة وحالة عمود الدوران والمحاذاة واهتزاز الماكينة في تحديد الأسباب الميكانيكية لعدم تناسق جودة الحافة. يعد التوازن الديناميكي مهمًا أيضًا عندما يكون دوران العجلة سلسًا ومستقرًا.
تعتبر هذه الفحوصات مهمة بشكل خاص عندما تنتج عجلة جديدة نتائج غير متوقعة أو عندما يكون أداء عجلة الطحن نفسها مختلفًا على أجهزة مختلفة.
Different glass applications place different demands on the grinding process. A wheel specification that performs effectively on photovoltaic glass may not provide the same balance of efficiency, profile control, and finish on automotive or appliance glass.
The following comparison summarizes the main considerations:
| Glass Application | Main Grinding Requirements | Key Wheel Considerations | Suitable Product |
|---|---|---|---|
| PV Glass | High efficiency, stable edge quality, long service life | Grit, profile, sharpness, machine compatibility | PV Glass Grinding Wheel |
| Appliance Glass | Precision, profile retention, heavy or deep grinding | Sharpness, dimensional stability, service life | Appliance Glass Grinding Wheel |
| Automotive Glass | Edge profile accuracy, shape retention, stable processing | Wheel profile, grit, equipment compatibility | Automotive Glass Grinding Wheel· |
Photovoltaic glass production often emphasizes high throughput and consistent edge quality. Grinding wheels used on PV processing lines therefore need to maintain stable abrasive performance while supporting efficient edge grinding.
Meijie's PV Glass Grinding Wheel uses diamond as the core abrasive and is available with bronze alloy bonding. The product is intended for photovoltaic glass edge grinding and is compatible with mainstream equipment from manufacturers such as Bottero, KLW, Yihai, Demai, and Faborman.
The wheel supports glass thicknesses from 2 to 18 mm, with diamond grit sizes from 80# to 400#. Its stated processing capability includes edge grinding speeds of 10–18 meters per minute, while service life can exceed 60,000 meters per slot in applicable configurations.
For production environments where edge defects can affect yield and downstream processing, a low chipping photovoltaic glass grinding wheel can be considered as part of a broader approach combining appropriate wheel specification and optimized process parameters.
Appliance glass processing may require a combination of high material removal, dimensional stability, profile retention, and controlled edge quality. Some applications also involve deep-cut or creep-feed grinding, making wheel sharpness and structural stability important considerations.
Meijie's Appliance Glass Grinding Wheel is developed for CNC machining centers and various glass edging machines. It uses diamond abrasives with bonds such as bronze alloy and is manufactured through vacuum hot-press sintering at 800–1000°C.
The product supports glass thicknesses from 2 to 18 mm and diamond grit sizes from 80# to 400#. Its design emphasizes sharpness, form stability, and long service life, with a stated service life exceeding 20,000 meters.
For applications where consistent profile retention and controlled material removal are important, the grinding wheel should be selected according to the equipment, glass thickness, grinding depth, and required edge finish rather than relying on a universal wheel specification.
تولي معالجة زجاج السيارات أهمية خاصة لهندسة الحواف ودقة الأبعاد والاحتفاظ بالشكل. تحتاج العجلة إلى الحفاظ على شكل ثابت أثناء معالجة شكل الحافة المطلوب والعمل بسمك الزجاج المقصود.
تستخدم عجلة طحن زجاج السيارات من Meijie الماس كمادة كاشطة أساسية ورابط من النوع M. إنها مخصصة لآلات حواف الزجاج من علامات تجارية مثل Bandong وBaichao وتدعم تكوينات الحواف المختلفة، بما في ذلك تطبيقات الحافة من النوع V، والحافة المستديرة، وحافة السلم، والحافة المسطحة.
تشمل المواصفات المتوفرة أقطارًا خارجية تتراوح من 150 إلى 248 ملم عبر نماذج المنتجات المختلفة، وتتراوح أحجام حبيبات الماس من 150# إلى 400# في التكوينات المدرجة.
بالنسبة لتطبيقات السيارات كثيرة المتطلبات، يمكن تقييم عجلة طحن زجاج السيارات منخفضة التقطيع جنبًا إلى جنب مع ملف تعريف العجلة وتوافق المعدات وحجم الحبيبات ومعلمات المعالجة لتحقيق جودة حافة أكثر اتساقًا.
تعتمد عجلة الطحن الأكثر ملاءمة على متطلبات المعالجة الفعلية بدلاً من فئة الزجاج وحدها.
بالنسبة للزجاج الكهروضوئي، تعد كفاءة الإنتاج وجودة الحافة المستقرة والحدة والتوافق مع الماكينة وعمر الخدمة من الاعتبارات المهمة. يجب أن تدعم مواصفات العجلة السرعة المطلوبة لخط الإنتاج وسمك الزجاج.
بالنسبة لزجاج الأجهزة، قد تحظى الدقة والاحتفاظ بالملف الشخصي واستقرار الأبعاد والقدرة على إزالة المواد بمزيد من التركيز، خاصة في تطبيقات الطحن العميق أو الثقيل.
بالنسبة لزجاج السيارات، تصبح هندسة الحواف والحفاظ على الشكل ذات أهمية خاصة. يجب أن يتوافق شكل العجلة مع الحافة المطلوبة، بينما يجب أن تدعم مواصفات المادة الكاشطة المعالجة المستقرة ودقة الأبعاد المتسقة.
في جميع التطبيقات الثلاثة، ينبغي النظر في اختيار عجلة الطحن جنبًا إلى جنب مع حالة الماكينة ومعلمات العملية. لا يمكن للعجلة عالية الجودة أن تعوض بشكل كامل ضغط الطحن المفرط، أو معدل التغذية غير المناسب، أو اهتزاز الماكينة، أو التثبيت غير الصحيح للعجلة.
يمكن أن يتشقق الزجاج عندما يتجاوز الضغط الميكانيكي الناتج أثناء الطحن قوة حافة الزجاج. يمكن لعجلة الطحن غير المناسبة، أو ضغط الطحن المفرط، أو معدل التغذية المرتفع، أو عمق الطحن المفرط، أو تآكل العجلة، أو الاهتزاز، أو المظهر غير المناسب للعجلة أن تساهم جميعها في ظروف طحن الحواف غير المستقرة.
نعم. يؤثر حجم حبيبات الماس على سلوك القطع الكاشطة وإزالة المواد. إذا لم تكن الحبيبات مناسبة لسمك الزجاج، ولمسة الحواف المطلوبة، وظروف الطحن، فقد تصبح العملية عدوانية للغاية أو غير فعالة. يجب اختيار الحبيبات مع ملف تعريف العجلة ومعلمات الطحن وتكوين الماكينة.
غالبًا ما يمكن تقليل التقطيع عن طريق اختيار عجلة طحن زجاجية مناسبة، ومطابقة حجم حبيبات الماس مع التطبيق، والتحكم في معدل التغذية وضغط الطحن، والحفاظ على المظهر الجانبي الصحيح للعجلة، والتحقق من اهتزاز الماكينة وتدفقها. يعد التبريد المستقر والفحوصات المنتظمة لحالة العجلة أمرًا مهمًا أيضًا.
يمكن أن تساهم عجلة الطحن البالية في عدم تناسق جودة الحافة نظرًا لأن حدة الكشط وثبات المظهر الجانبي قد يتغيران بمرور الوقت. إذا أصبح التقطيع أكثر خطورة مع اقتراب العجلة من نهاية عمرها الافتراضي، فيجب فحص حالة العجلة جنبًا إلى جنب مع معلمات الطحن واستقرار الماكينة.
يجب أن يأخذ الاختيار في الاعتبار نوع الزجاج، وسمكه، وهندسة الحافة، وتكوين الماكينة، والتشطيب المطلوب، وسرعة الإنتاج، والعمر المتوقع للعجلة. قد تعطي معالجة الزجاج الكهروضوئي الأولوية للكفاءة العالية وجودة الحافة المستقرة، بينما يتطلب زجاج السيارات غالبًا اهتمامًا أكبر بدقة المظهر الجانبي والاحتفاظ بالشكل.
نادرًا ما يحدث تقطيع الزجاج أثناء الطحن بسبب عامل واحد. يمكن أن تتأثر تقطيع حافة الزجاج باختيار عجلة الطحن، وحجم حبيبات الماس، وتآكل العجلة، وشكل العجلة، وضغط الطحن، ومعدل التغذية، وعمق الطحن، واهتزاز الماكينة، والنفاذ، وظروف التبريد.
الطريقة الأكثر موثوقية هي تقييم عملية الطحن الكاملة ومطابقة عجلة طحن الزجاج مع التطبيق. لكل من الألواح الكهروضوئية والأجهزة وزجاج السيارات متطلبات معالجة مختلفة، مما يجعل اختيار العجلة الخاصة بالتطبيق أمرًا مهمًا للحفاظ على جودة الحافة واستقرار الإنتاج.
بالنسبة للمصنعين الذين يسعون إلى تقليل التقطيع وتحسين اتساق الطحن، يجب أن يكون التركيز على التفاعل بين الأداة الكاشطة والمواد الزجاجية والآلة ومعلمات المعالجة بدلاً من التركيز على أي مواصفات واحدة.