Oct 22,2026
كيفية تحقيق دقة عالية الأبعاد في الطحن البصري الدقيق
طحن الزجاج هو عملية دقيقة يعتمد فيها أداء عجلة الطحن على ما هو أكثر بكثير من المادة الكاشطة نفسها. قد توفر العجلة نتائج ممتازة في ظل مجموعة واحدة من ظروف الإنتاج وتظهر تآكلًا أسرع أو تقطيعًا في الحواف أو تشطيبًا غير مستقر في ظل مجموعة أخرى. غالبًا ما يأتي الاختلاف من الطريقة التي تتفاعل بها معلمات طحن الزجاج مع العجلة والماكينة والمواد الزجاجية وظروف التبريد.
بالنسبة للشركات المصنعة التي تقوم بمعالجة الزجاج الكهروضوئي والسيارات والأجهزة وغيرها من الزجاج التقني، يرتبط التحكم في المعلمات ارتباطًا وثيقًا بكفاءة الإنتاج واستهلاك الأدوات. تؤثر سرعة الطحن ومعدل التغذية وعمق الطحن وضغط الطحن وتدفق سائل التبريد على الحمل الموضوع على العجلة وجودة الحافة الزجاجية النهائية. يوفر فهم هذه العلاقات طريقة أكثر عملية لتحسين أداء عجلة طحن الزجاج دون الاعتماد على معلمة واحدة أو تغيير الأدوات دون داع.
تحدد معلمات المعالجة الرئيسية كمية المواد التي تزيلها العجلة، ومقدار القوة المتولدة في منطقة التلامس، ومقدار الحرارة الناتجة أثناء الطحن. يمكن أن تؤثر التغييرات في إحدى المعلمات أيضًا على دور المعلمات الأخرى، لذلك يجب اعتبار إعدادات الإنتاج مجموعة وليست أرقامًا معزولة.
| معلمة الطحن | التأثير الرئيسي | المخاطر المحتملة عندما تكون مفرطة |
|---|---|---|
| سرعة الطحن | توليد الحرارة وكفاءة الطحن | الحرارة المفرطة وتآكل العجلات |
| معدل التغذية | معدل إزالة المواد وحمل الطحن | قوة أعلى وتلف الحافة |
| عمق الطحن | إزالة المخزون وقوة الطحن | التحميل الزائد على العجلات |
| ضغط الطحن | قوة الاتصال واستقرار القطع | ارتداء جلخ أسرع |
| تدفق المبرد | التحكم في درجة الحرارة والحطام | تبريد سيئ وطحن غير مستقر |
يعتمد الإعداد المناسب على عوامل مثل سمك الزجاج، وشكل الحافة، وقطر العجلة، وحبيبات الماس، ونوع الرابطة، وتكوين الماكينة، والتشطيب المطلوب للسطح. لهذا السبب، لا يوجد مزيج عالمي من معلمات الطحن التي تضمن نفس النتيجة في كل خط إنتاج.
الهدف هو إنشاء علاقة مستقرة بين العجلة والزجاج. عندما تظل عملية القطع خاضعة للتحكم، يمكن للمواد الكاشطة الماسية إزالة المواد بكفاءة بينما تحافظ العجلة على شكلها الجانبي وتبقى الحافة الزجاجية ضمن نطاق الجودة المطلوب.
سرعة الطحن لها تأثير مباشر على التفاعل بين المواد الكاشطة الماسية والسطح الزجاجي. يمكن أن تؤدي زيادة السرعة إلى تحسين إزالة المواد وإنتاجية الإنتاج، ولكنها تؤدي أيضًا إلى تغيير كمية الحرارة والطاقة الميكانيكية المتولدة أثناء العملية.
يمكن أن تكون سرعة الطحن الأعلى مفيدة عندما تكون مواصفات العجلة والماكينة مصممة لذلك. تقوم نقاط القطع الموجودة على العجلة بتعشيق الزجاج بشكل متكرر، مما يمكن أن يدعم معالجة الحواف بكفاءة. ومع ذلك، فإن زيادة السرعة دون مراعاة التبريد أو هيكل العجلة أو ظروف الزجاج قد تؤدي إلى زيادة التحميل الحراري وتسريع تآكل العجلة.
من المغري ربط سرعة العجلة الأعلى بالإنتاجية الأعلى. في الإنتاج الفعلي، العلاقة أكثر تعقيدا. إذا أصبحت السرعة عالية جدًا بالنسبة للعجلة ونظام التبريد المحددين، فإن الحرارة الإضافية يمكن أن تقلل من استقرار العملية وتزيد من خطر عيوب السطح أو الحواف.
حالة عجلة الطحن مهمة أيضًا. يمكن للعجلة ذات التركيز الماسي المناسب وخصائص الروابط أن تتحمل الظروف الصعبة بشكل أفضل من العجلة المصممة أساسًا لنطاق معالجة مختلف. تؤثر صلابة الماكينة، والتوازن الديناميكي، وتوصيل سائل التبريد، وسمك الزجاج أيضًا على الحد الأعلى العملي.
لذلك يجب أن يكون الهدف هو سرعة ثابتة لعجلة الطحن تدعم إزالة المواد دون خلق إجهاد حراري أو ميكانيكي غير ضروري. قد توفر السرعة الأقل قليلاً مع عمر مستقر للعجلة وجودة حافة ثابتة نتيجة إنتاج أفضل من السرعة القصوى مع الاستبدال المتكرر للعجلة.
يحدد معدل التغذية مدى سرعة تحرك الزجاج خلال عملية الطحن. وله علاقة مباشرة بمعدل إزالة المواد وحجم العمل المطلوب من عجلة الطحن خلال فترة معينة.
عندما يزيد معدل التغذية، يتعين على العجلة عمومًا إزالة المزيد من المواد خلال نفس الفترة. إذا ظلت الظروف الأخرى دون تغيير، يمكن أن يرتفع حمل الطحن. يمكن أن يؤثر ذلك على التآكل الكاشط، ودرجة حرارة العجلة، واهتزاز الماكينة، وجودة الحافة المعالجة.
يمكن أن يكون معدل تغذية الطحن المرتفع ذا قيمة بالنسبة للإنتاج بكميات كبيرة، خاصة عندما تكون كفاءة الإنتاج أحد الاعتبارات الرئيسية. ومع ذلك، يجب أن تتمتع العجلة بقدرة قطع كافية ويجب أن تكون الآلة قادرة على الحفاظ على اتصال ثابت مع الزجاج.
يمكن أن تؤدي التغذية المفرطة إلى زيادة قوة الطحن وتتسبب في تعرض الحبوب الكاشطة لضغط ميكانيكي أكبر. اعتمادًا على تكوين الزجاج والعجلة، قد يساهم ذلك في تقطيع الحواف أو الأسطح الأكثر خشونة أو تآكل العجلة المتسارع.
الحل ليس بالضرورة هو تقليل معدل التغذية قدر الإمكان. بدلاً من ذلك، يجب على الشركات المصنعة تقييم معدل التغذية جنبًا إلى جنب مع حدة العجلة، وعمق الطحن، وسمك الزجاج، وقدرة الماكينة.
يؤدي معدل التغذية المنخفض بشكل عام إلى تقليل حمل الطحن الفوري، ولكنه لا ينتج أفضل نتيجة تلقائيًا. قد تنخفض الطاقة الإنتاجية، في حين أن وقت المعالجة الإضافي يمكن أن يزيد من تكلفة القطعة.
وبالتالي فإن معدل التغذية الصحيح يمثل حلاً وسطًا بين كفاءة الطحن وعمر العجلة وجودة الحافة. عندما يواجه خط الإنتاج زيادات مفاجئة في التقطيع أو استهلاك العجلات، فإن معدل التغذية هو أحد المعلمات الأولى التي تستحق التحقق.
للحصول على مناقشة أكثر تفصيلاً لعيوب الحواف، يمكن فحص تقطيع الزجاج أثناء الطحن مع عوامل أخرى مثل حالة العجلة، واستقرار الماكينة، وحمل الطحن.
يصف عمق الطحن كمية المواد التي تمت إزالتها أثناء عملية الطحن. وهذا مهم بشكل خاص عند معالجة حواف الزجاج لأن عمق القطع الأكبر يزيد من كمية المواد التي يجب على العجلة إزالتها أثناء كل اتصال.
يؤدي عمق الطحن الصغير عمومًا إلى وضع حمل أقل على الحبوب الكاشطة الفردية. يمكن أن يؤدي القطع الأعمق إلى تحسين كفاءة إزالة المواد، ولكنه يزيد أيضًا من قوة الطحن المطلوبة للحفاظ على العملية.
عندما يزيد عمق الطحن، يدخل المزيد من الزجاج إلى منطقة الطحن. إذا لم يتم تصميم العجلة والآلة لزيادة الحمل، فقد تصبح العملية غير مستقرة.
تصبح قدرة القطع للعجلة ذات أهمية خاصة في هذه الحالة. يمكن للعجلة الماسية الحادة أن تحافظ على عملية القطع الفعالة، في حين أن العجلة البالية أو غير المناسبة قد تولد المزيد من الاحتكاك بدلاً من إزالة المواد بكفاءة.
يعد هذا التمييز مهمًا لأن قوة الطحن العالية ليست دائمًا علامة على عدم كفاية صلابة العجلة. ويمكن أن يشير أيضًا إلى مجموعة غير مناسبة من مواصفات العجلة ومعلمات التشغيل الآلي.
يمكن أن يزيد عمق القطع المفرط من احتمالية تلف الحواف، خاصة عندما يقترن بمعدل تغذية مرتفع. يمكن أن يساهم الضغط الميكانيكي الناتج في التقطيع أو تكوين الحواف غير المستوية.
لمعالجة الزجاج بدقة، يسمح عمق الطحن المتحكم فيه للعجلة بإزالة المواد تدريجيًا مع الحفاظ على هندسة الحافة المطلوبة. يجب أن يأخذ مهندسو الإنتاج في الاعتبار إزالة المخزون المطلوب، وشكل العجلة، وسمك الزجاج، وقدرة الماكينة قبل زيادة العمق لمجرد تحسين الإنتاجية.
يمثل ضغط الطحن القوة الميكانيكية المطبقة بين العجلة والزجاج. إنه يؤثر على مدى قوة تعامل المواد الكاشطة الماسية مع قطعة العمل.
مستوى معين من الضغط ضروري للقطع الفعال. يمكن أن يؤدي الضغط القليل جدًا إلى تقليل كفاءة إزالة المواد، بينما قد يؤدي الضغط الزائد إلى زيادة تآكل المواد الكاشطة وتوليد الحرارة.
يزيد ضغط الطحن العالي من الحمل على حبيبات الماس الفردية ويمكن أن يؤدي إلى تسريع التآكل إذا كان هيكل العجلة غير مناسب للتطبيق. قد يزيد أيضًا من احتمالية تلف حافة الزجاج.
يصبح الضغط مهمًا بشكل خاص عندما تكون المعلمات الأخرى مطلوبة بالفعل. يمكن أن يؤدي معدل التغذية المرتفع المقترن بالقطع العميق والضغط الزائد إلى إنشاء حمل طحن أعلى بكثير مما قد تقترحه أي معلمة واحدة.
الضغط المنخفض ليس أفضل تلقائيًا. إذا لم تتمكن العجلة من تعشيق الزجاج بشكل فعال، فقد تنخفض كفاءة القطع وقد يزيد وقت الإنتاج.
الهدف هو التحكم في الاتصال بدلاً من الضغط الأقصى أو الأدنى. تسمح قوة الطحن المتوافقة جيدًا بقطع الحبوب الكاشطة بكفاءة مع الحد من الاحتكاك غير الضروري والضغط الميكانيكي.
يتم التعامل مع التبريد في بعض الأحيان كمسألة ثانوية، ولكن له تأثير مباشر على استقرار الطحن. يؤدي الاتصال بين المواد الكاشطة الماسية والزجاج إلى توليد الحرارة، بينما تستجيب مواد الزجاج والعجلات بشكل مختلف لتغيرات درجة الحرارة.
يساعد نظام التبريد المناسب على التحكم في درجة الحرارة حول منطقة الطحن ويمكنه أيضًا المساعدة في إزالة بقايا الطحن الدقيقة.
عندما ترتفع درجة حرارة الطحن بشكل مفرط، قد تصبح العملية أقل استقرارًا. يمكن أن تؤثر الحرارة على تآكل العجلة وقد تؤثر أيضًا على جودة الحافة الزجاجية.
ويصبح التأثير أكثر وضوحًا عندما يتم دفع معلمات الإنتاج نحو سرعة أعلى أو معدلات تغذية أعلى. يمكن أن تؤدي زيادة الإنتاجية دون زيادة قدرة التبريد وفقًا لذلك إلى حدوث عدم تطابق بين إعدادات الماكينة والظروف الحرارية الفعلية في منطقة الطحن.
يجب أن يصل تدفق سائل التبريد المناسب إلى منطقة الطحن الفعلية بدلاً من مجرد وجوده في مكان ما بالقرب من الماكينة. يؤثر موضع سائل التبريد واتساقه وحجمه على مدى فعالية التحكم في الحرارة وطحن الحطام.
بالنسبة للمعالجة المستمرة للزجاج، يعد استقرار التبريد أمرًا مهمًا بشكل خاص. يمكن أن تؤدي التقلبات في توصيل سائل التبريد إلى حدوث تغييرات في درجة الحرارة وظروف الطحن، مما يزيد من صعوبة الحفاظ على جودة الحافة المتسقة.
يرتبط عمر عجلة الطحن ارتباطًا وثيقًا بكيفية استخدام العجلة. حتى عجلة الطحن الزجاجية عالية الجودة يمكن أن تتعرض لتآكل غير ضروري عندما تتجاوز ظروف التشغيل باستمرار المتطلبات العملية للتطبيق.
يمكن أن تساهم العديد من العوامل المرتبطة بالمعلمات في التآكل المبكر:
هذا لا يعني أن المعلمات المحافظة تنتج دائمًا عمرًا أطول للأداة بتكلفة أقل. على سبيل المثال، قد يؤدي معدل التغذية المنخفض جدًا إلى تقليل الإنتاجية بما يكفي لتعويض أي تحسن في استهلاك العجلات.
الهدف الأكثر فائدة هو تحقيق التوازن بين تآكل عجلة الطحن ومعدل الإنتاج وجودة الحافة واستقرار الماكينة. للحصول على إرشادات إضافية حول الحفاظ على أداء العجلة خلال دورات الإنتاج الأطول، راجع كيفية إطالة عمر خدمة عجلات طحن الزجاج .
لا يمكن فصل معلمات الطحن عن تصميم العجلة. التغيير الذي يناسب عجلة واحدة قد لا يناسب عجلة أخرى.
يؤثر حجم حبيبات الماس ونوع الرابطة وتركيز المادة الكاشطة وشكل العجلة وأبعاد العجلة على كيفية تصرف الأداة أثناء الطحن. ولهذا السبب فإن مجرد نسخ معلمات المعالجة من خط إنتاج آخر يمكن أن يؤدي إلى نتائج مخيبة للآمال.
يؤثر حجم حبيبات الماس على سلوك القطع وتشطيب السطح الناتج. ترتبط الحبيبات الخشنة عمومًا بإزالة المواد بشكل أكثر عدوانية، في حين أن الحبيبات الدقيقة تكون أكثر ملاءمة عندما تصبح جودة السطح ومتطلبات التشطيب أكثر تطلبًا.
يعتمد الاختيار المناسب على مرحلة المعالجة والنتيجة المرجوة. لا ينبغي بالضرورة أن تستخدم العجلة المخصصة لإزالة الحواف الثقيلة نفس تكوين الحبيبات مثل العجلة المستخدمة للتشطيب الدقيق.
للحصول على شرح أكثر تفصيلاً لاختيار الحبيبات، راجع كيفية اختيار الحجم المناسب لحبيبات الماس لطحن الزجاج .
تحدد الرابطة مدى أمان تثبيت المواد الكاشطة الماسية وكيف تتصرف العجلة مع تآكل الحبيبات الكاشطة. يمكن أن توفر أنظمة الروابط المختلفة مجموعات مختلفة من الحدة، ومقاومة التآكل، والاحتفاظ بالملف الشخصي، وسلوك القطع.
هندسة العجلات مهمة أيضًا. يجب أن تحافظ عجلة الطحن الجانبية على شكلها المقصود أثناء المعالجة، بينما قد يكون لعجلة طحن الحواف التقليدية متطلبات مختلفة.
وبالتالي فإن أفضل مزيج ليس فقط العجلة الأصعب أو الأكثر مقاومة للتآكل. وهي العجلة التي تتوافق خصائصها مع الزجاج والماكينة وسرعة الإنتاج وجودة الحافة المطلوبة.
تختلف المنتجات الزجاجية بشكل كبير من حيث السُمك والهندسة ومتطلبات الحافة وحجم الإنتاج. قد تتطلب استراتيجية المعلمة التي تعمل بشكل جيد مع أحد التطبيقات تعديلًا لتطبيق آخر.
بدلاً من البحث عن إعداد عالمي، يجب على الشركات المصنعة تقييم العلاقة بين:
نوع الزجاج + مواصفات الماكينة + العجلة + معلمات الطحن + هدف الإنتاج
يعد هذا النهج مهمًا بشكل خاص للتطبيقات ذات الحجم الكبير حيث يمكن أن يكون للاختلافات الصغيرة في عمر العجلة أو جودة الحافة تأثير كبير على إجمالي تكلفة الإنتاج.
غالبًا ما تركز معالجة الزجاج الكهروضوئي بشكل قوي على إنتاجية الإنتاج واتساق الأبعاد وجودة الحافة المستقرة. يجب أن تحافظ العجلة على أداء موثوق به عبر دورات الإنتاج الممتدة.
لذلك يجب اختيار عجلة طحن الزجاج الكهروضوئي وفقًا لمعدات المعالجة، وسمك الزجاج، وشكل الحافة المطلوب، وظروف الإنتاج. بالنسبة للخطوط عالية السرعة، فإن العلاقة بين معدل التغذية وحدة العجلة والتبريد وعمر الخدمة تستحق اهتمامًا خاصًا.
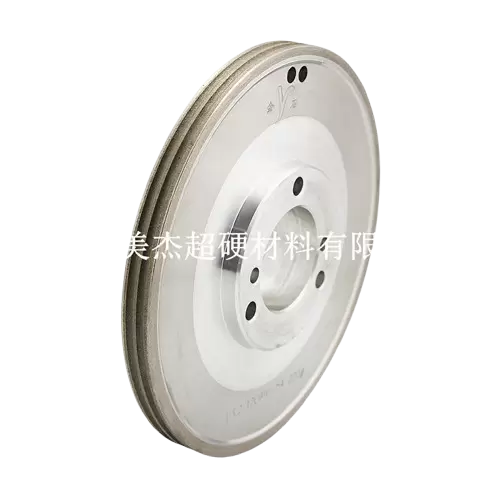
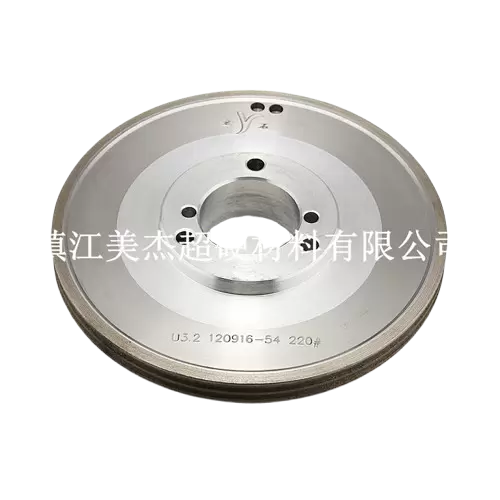
على سبيل المثال، تم تصميم عجلة طحن الزجاج الكهروضوئية من Meijie لمعالجة الزجاج الكهروضوئي وهي متوفرة بمواصفات مختلفة، مع إمكانات معالجة مُعلن عنها لسمك الزجاج من 2 إلى 18 ملم. تسرد صفحة المنتج أيضًا خيارات حبيبات الماس من 80# إلى 400# وملفات تعريف العجلات المتعددة لمتطلبات طحن الحواف المختلفة.
يتطلب زجاج السيارات دقة أبعاد ثابتة ومعالجة متسقة للحواف. تحتاج العجلة إلى الحفاظ على شكلها أثناء التعامل مع المتطلبات المحددة لإنتاج زجاج السيارات.
يجب أن تكون عجلة طحن زجاج السيارات مطابقة لمعدات الحواف وطريقة المعالجة. في هذا التطبيق، يجب تقييم المعلمات ليس فقط من أجل كفاءة الإزالة ولكن أيضًا للاحتفاظ بالملف الجانبي واتساق الحافة.
تم تصميم عجلة طحن زجاج السيارات من Meijie للتوافق المخصص مع آلات حواف الزجاج المختلفة وتدعم تعديلات OEM وفقًا لمتطلبات المعالجة المحددة.
يمكن أن يشتمل زجاج الأجهزة المنزلية على متطلبات كثيرة تتعلق بالمظهر وتشطيب الحواف واتساق الأبعاد وكفاءة الإنتاج. تساعد عملية الطحن المستقرة على تقليل التباين بين القطع النهائية.
يمكن اختيار عجلة طحن حافة الأجهزة المنزلية وفقًا للماكينة، وسمك الزجاج، وشكل الحافة، والتشطيب المطلوب. يجب أن يركز تحسين المعلمة على تحقيق جودة السطح المطلوبة دون التضحية بكفاءة الإنتاج أو التسبب في تآكل غير ضروري للعجلات.
عندما يواجه خط الإنتاج مشكلة طحن، فإن تغيير العجلة على الفور ليس دائمًا أفضل خطوة أولى. قد تكون العجلة مناسبة، في حين أن المشكلة الفعلية تأتي من مجموعة غير مناسبة من ظروف التصنيع.
| مشكلة الطحن | مشكلة محتملة في المعلمة | ما يجب التحقق منه |
|---|---|---|
| تآكل العجلة بسرعة | السرعة المفرطة أو معدل التغذية أو الضغط | إعدادات الآلة وحالة العجلة |
| تقطيع الزجاج | حمل الطحن المفرط | معدل التغذية والعمق والضغط |
| حواف خشنة | ظروف الطحن غير المستقرة | حالة العجلة والمعلمات |
| الحرارة المفرطة | سرعة عالية أو تبريد غير كاف | السرعة وتدفق سائل التبريد |
| كفاءة منخفضة | تغذية محافظة أو عجلة غير مناسبة | معدل التغذية ومواصفات العجلة |
على سبيل المثال، قد يشير التآكل السريع للعجلة المصحوب بارتفاع درجة الحرارة إلى سرعة زائدة أو مشكلة تبريد غير كافية. إذا ظهر التقطيع بعد زيادة معدل التغذية، فيجب فحص حمل الطحن الإضافي قبل افتراض أن مواصفات العجلة معيبة.
وبالمثل، قد تنتج الحواف الخشنة عن عجلة مهترئة، أو حجم حبيبات غير مناسب، أو حركة آلة غير مستقرة، أو مجموعة معلمات غير مناسبة. تقوم عملية استكشاف الأخطاء وإصلاحها الأكثر موثوقية بفحص نظام الطحن الكامل بدلاً من تغيير مكون واحد دون تحديد السبب.
لا يوجد إعداد "أفضل" واحد لكل عجلة طحن زجاجية. سرعة الطحن، ومعدل التغذية، وعمق القطع، والضغط، والتبريد، ومواصفات العجلة، كلها تؤثر على بعضها البعض.
استراتيجية الإنتاج الأكثر فعالية هي تحسين هذه العوامل معًا. قد يسمح التعديل البسيط في معدل التغذية بسرعة طحن أعلى، في حين أن التغيير في مواصفات العجلة قد يجعل من الممكن الحفاظ على الإنتاجية عند حمل طحن أقل.
يجب أن يكون الهدف النهائي هو تحقيق التوازن بين كفاءة الطحن، وعمر العجلة، وجودة الحافة، واستقرار العملية. بالنسبة للشركات المصنعة التي تقوم بمعالجة زجاج الخلايا الكهروضوئية أو زجاج السيارات أو زجاج الأجهزة، يمكن أن يوفر هذا النهج المتوازن أساسًا أكثر موثوقية لإنتاج ثابت على المدى الطويل.
لا يقتصر طحن الزجاج الفعال على مجرد اختيار عجلة عالية الأداء أو زيادة سرعة المعالجة. تعتمد النتيجة الفعلية على كيفية عمل معلمات العجلة والزجاج والآلة والطحن معًا.
يمكن أن يساعد التحكم الدقيق في السرعة ومعدل التغذية وعمق الطحن والضغط والتبريد الشركات المصنعة على تقليل التآكل غير الضروري للعجلات مع الحفاظ على جودة الحافة المطلوبة. إلى جانب التصميم المناسب لحبيبات الماس والروابط والعجلة، يوفر تحسين المعلمات مسارًا عمليًا نحو معالجة زجاج أكثر استقرارًا وفعالية من حيث التكلفة.